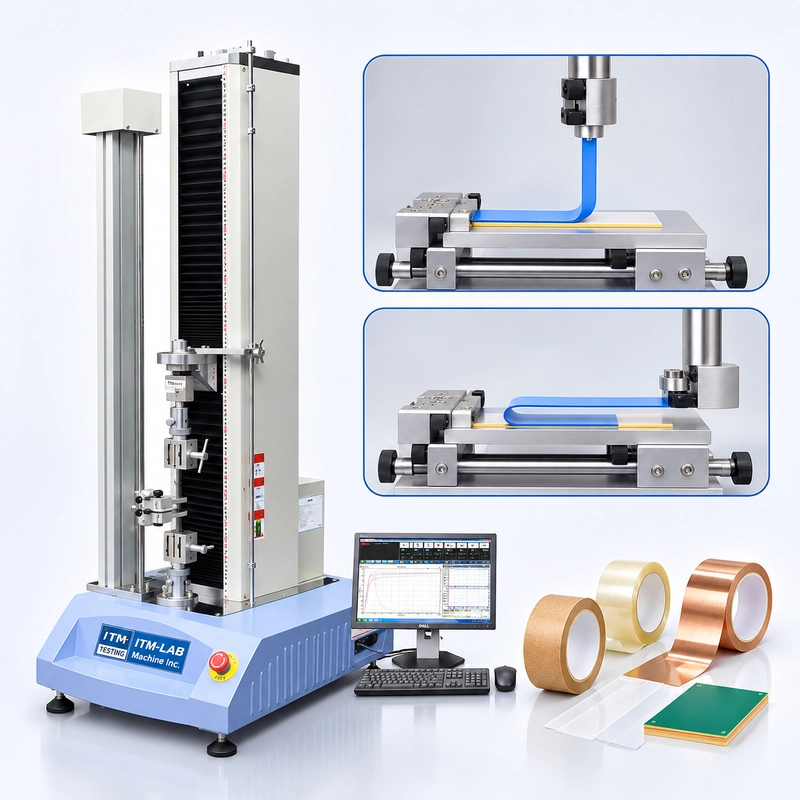
Kiểm tra bóc 90° và 180° có thể cho kết quả lực khác nhau ngay cả khi đánh giá cùng một vật liệu liên kết. Sự khác biệt không chỉ nằm ở hướng kéo thôi. Góc bóc cũng ảnh hưởng đến biến dạng lưng, hình học tải, chuyển động của vật cố định và phản ứng cơ học của bộ phận liên kết.
Trong thử nghiệm bóc 90°, lớp mềm được kéo gần vuông góc với bề mặt liên kết. Trong thử nghiệm bóc 180°, lớp mềm được gấp lại và kéo gần song song với bề mặt đó.
Không có cách nào là tốt hơn một cách nào cả. Lựa chọn đúng phụ thuộc vào cấu trúc vật liệu, tiêu chuẩn kiểm tra áp dụng, mục tiêu kiểm tra và cấu hình vật gái.
Đối với các kỹ sư kiểm tra và người mua thiết bị, những câu hỏi chính là:
-
Góc bóc cần thiết cho vật liệu là gì?
-
Làm thế nào để thiết bị giữ được hình dạng bong tróc đúng?
-
Tại sao lực bong tróc đo được lại thay đổi theo góc?
-
Phương pháp kiểm tra ASTM, ISO hoặc IPC nào áp dụng?
-
Cần
thiết kế máy kiểm tra, cảm biến tải và thiết bị gá như thế nào?
Hướng dẫn này so sánh kiểm tra bong tróc 90° và 180° từ góc độ kỹ thuật và giải thích cách chọn hệ thống kiểm tra lực bong tróc phù hợp.
Kiểm tra bóc 90° và 180°: Những điểm khác biệt chính
Cả hai phương pháp đều đánh giá khả năng chống lại sự tách dần dần của vật liệu liên kết. Tuy nhiên, cách sắp xếp tải và phản ứng cơ học của chúng lại khác nhau.
Kiểm tra bóc 90° thường được sử dụng khi phương pháp yêu cầu vật liệu linh hoạt tách vuông góc với nền được hỗ trợ.
Kiểm tra bóc 180° thường được sử dụng khi lớp mềm có thể gập lại mà không gây ra cơ chế hỏng hóc không chấp nhận được.
Bài học kỹ thuật: Kết quả lực bóc phải được diễn giải cùng với góc thử, hình học mẫu, điều kiện thử nghiệm và phương pháp tính toán.

Tại sao góc bóc lại ảnh hưởng đến kết quả lực bóc tróc?
Kiểm tra bóc bao đo phản ứng cơ học của một cụm kết dính trong quá trình tách.
Lực đo được bị ảnh hưởng bởi hành vi kết dính, biến dạng vật liệu và hình học thử nghiệm.
Uốn cong lớp linh hoạt
Trong quá trình kiểm tra bóc 180°, lớp mềm dẻo sẽ uốn cong về phía bề mặt đã kết dính.
Sự uốn cong này có thể góp phần tạo ra lực đo được, đặc biệt khi vật liệu nền tương đối cứng.
Nếu vật liệu bị nứt, bị lỏng hoặc biến dạng vĩnh viễn đáng kể trong quá trình gấp, kết quả có thể không còn phản ánh hành vi tách keo mong muốn.
Kéo giãn và biến dạng
Màng dẻo, băng keo dán và các lớp polymer có thể bị giãn khi chịu tải.
Do đó, một phần công việc áp dụng có thể liên quan đến việc biến dạng vật liệu linh hoạt hơn là chỉ tách keo dán.
Đây là một lý do tại sao lực bóc không nên tự động được hiểu là tính chất kết dính-giao diện thuần túy.
Độnhớt đàn hồi kết dính
Nhiều vật liệu kết dính phản ứng khác nhau tùy thuộc vào nhiệt độ, tốc độ tải và điều kiện biến dạng.
Sự thay đổi tốc độ thử nghiệm hoặc điều kiện mẫu có thể làm thay đổi lực đo được ngay cả khi góc bóc danh định không thay đổi.
Để so sánh có ý nghĩa, điều kiện chuẩn bị và kiểm tra mẫu nên được duy trì nhất quán.
Độ cứng của nền tảng
Chấtnền phải được hỗ trợ đầy đủ cho phương pháp đã chọn.
Nếu nó bị cong hoặc xoay trong quá trình bóc vọt, góc tách thực tế có thể khác với hình dạng dự kiến.
Điều này có thể làm thay đổi lực đo được và tạo ra sự biến động giữa các mẫu vật.
Có thể so sánh kết quả lột da 90° và 180° không?
Kết quả thu được ở các góc bóc khác nhau có thể được so sánh trong một cuộc điều tra kỹ thuật có kiểm soát, nhưng không nên xem chúng như các tính chất vật liệu có thể thay thế cho nhau.
Lực đo được cao hơn ở một góc không nhất thiết có nghĩa là liên kết dính vốn dĩ mạnh hơn.
Việc diễn giải đúng đòi hỏi một hệ thống vật liệu nhất quán, các điều kiện kiểm tra được ghi chép và hiểu cách hình học ảnh hưởng đến kết quả.
Cách hoạt động của thiết bị thử nghiệm bóc 90°
Duy trì góc cần thiết là một trong những thách thức quan trọng nhất trong kiểm tra độ bong 90°.
Khi lớp mềm tách ra, lớp vỏ di chuyển dọc theo nền. Nếu nền vẫn cố định trong khi tay cầm kéo di chuyển, góc bóc thực tế có thể thay đổi trong quá trình kiểm tra.
Tại sao nền tảng di động lại quan trọng
Một thiết bị bóc 90° phù hợp có thể sử dụng nền tảng dẫn hướng hoặc di chuyển.
Mục đích là phối hợp chuyển động của vật liệu với quá trình tách để hình học bóc tróc luôn gần với góc yêu cầu.
Cơ chế chính xác phụ thuộc vào thiết kế đồ gá và phương pháp kiểm tra áp dụng.
Yêu cầu quan trọng không chỉ là hướng kéo bắt đầu từ 90°. Góc phải giữ trong điều kiện quy định trong suốt khoảng thời gian thử nghiệm liên quan.
Yêu cầu về thiết bị khóa
Cấu hình kiểm tra bóc 90° nên cung cấp:
-
Giá đỡ nền ổn định
-
Hình học bong tróc có kiểm soát
-
Chuyển động linh kiện mượt mà
-
Mẫu bám phù hợp
-
Lực cản cơ học không mong muốn tối thiểu
-
Khoảng cách và hành trình của thiết bị phù hợp
-
Tương
thích với tốc độ kiểm tra được chỉ định
Một thiết bị chuyển động cũng có thể tạo ra điện trở riêng. Do đó, thiết kế và cách vận hành của nó nên được xem xét khi đánh giá các phép đo bong tróc lực thấp.

Cách thực hiện kiểm tra bóc vỏ 180°
Trong bài kiểm tra bóc 180°, lớp mềm được gập lại và kéo gần như song song với bề mặt liên kết.
Cách sắp xếp có thể đơn giản về mặt cơ học hơn so với cấu hình 90° có hướng dẫn, nhưng việc chuẩn bị và căn chỉnh mẫu vật vẫn rất quan trọng.
Chuẩn bị mẫu vật
Chuẩn bị mẫu đã dán theo phương pháp thử nghiệm áp dụng.
Các biến số quan trọng có thể bao gồm vật liệu nền, xử lý bề mặt, việc áp dụng keo dán, kích thước mẫu và thời gian xử lý.
Tạo Tab hấp dẫn
Tách đủ lớp linh hoạt để tạo thành phần cầm nắm phù hợp.
Gập lại vật liệu linh hoạt mà không gây hư hại ngoài ý muốn.
Nếu lớp lót không chịu được độ uốn cần thiết, phương pháp thử khác có thể phù hợp hơn.
Cố định lớp nền và lớp linh hoạt
Đặt mẫu vật vào vị trí thiết bị cần thiết.
Tay cầm phải tránh trượt mà không cắt hoặc nghiền nát vật liệu.
Áp dụng tốc độ kiểm tra đã chỉ định
Chạy kiểm tra theo tốc độ và điều kiện yêu cầu bởi tiêu chuẩn hoặc đặc tả khách hàng đã chọn.
Ghi lại lực trong suốt khoảng thời gian bong tróc xác định.
Đánh giá kết quả
Tùy theo phương pháp, kết quả có thể bao gồm lực trung bình, lực trên đơn vị chiều rộng hoặc một phép tính được chỉ định khác.
Lực cực đại đầu tiên không nên tự động được sử dụng làm độ bong tróc báo cáo.
Tiêuchuẩn ASTM, ISO và IPC cho kiểm tra bóc 90° và 180°
Máy kiểm tra đa năng ITM-LAB RS-8010A hỗ trợ cấu hình kiểm tra bóc 90° và 180° cho nhiều loại vật liệu keo dán, màng, băng keo, lớp phủ và vật liệu điện tử.
Với các thiết bị bóc vỏ phù hợp, cảm biến lực và cài đặt kiểm tra, hệ thống có thể được cấu hình cho các ứng dụng thử nghiệm theo các phương pháp ASTM, ISO và IPC sau.
Tiêu chuẩn và Ứng dụng của Peel Test
dụng kiểm tra bóc da ASTM
ASTM D3330/D3330M thường được sử dụng để kiểm tra độ bám dính băng nhạy áp lực.
Phương pháp A xử lý kiểm tra bóc 180°, trong khi Phương pháp F bao gồm cấu hình bóc 90°.
ASTM D903 đề cập đến độ bền bong tróc hoặc bong tróc của các liên kết dính, trong khi ASTM D1876 đề cập đến khả năng chống bong lớp T.
Các phương pháp này sử dụng các cách sắp xếp mẫu khác nhau và không nên xem là có thể thay thế cho nhau.
Để biết quy trình kiểm tra chi tiết ASTM D903 và D3330, xem hướng dẫn kỹ thuật hiện có của ITM-LAB:
ASTM D903 & ASTM D3330: Hướng dẫn kỹ thuật toàn diện cho kiểm tra độ bám bong của keo dán và băng keo
Ứng dụng kiểm tra bóc da ISO
ISO 8510-1 và ISO 8510-2 áp dụng kiểm tra bong tróc trên các bộ phận liên kết linh hoạt đến cứng.
Phần 1 xử lý bong tróc 90°, trong khi Phần 2 xử lý bong tróc 180°.
Thiết bị chế tạo, chuẩn bị và kiểm tra mẫu phải đáp ứng phương pháp đã chọn.
Kiểm tra bóc IPC cho vật liệu PCB
IPC-TM-650 bao gồm các phương pháp đánh giá độ bền bóc trong các lớp phủ kim loại và vật liệu điện môi linh hoạt.
Các ứng dụng này liên quan đến sản xuất laminate PCB, vật liệu mạch linh hoạt và kiểm định vật liệu điện tử.
Kiểm tra màng đồng và màng mạch mềm có thể yêu cầu chuẩn bị mẫu, các thiết bị hỗ trợ và quy trình tính toán khác với băng keo dán thông thường.
Cấu hình kiểm tra cho các tiêu chuẩn khác nhau
ITM-LAB cung cấp các tùy chọn gái tháo 90° và 180° cho RS-8010A.
Cácgiá đỡ mẫu bổ sung và cấu hình thử nghiệm có thể được lựa chọn theo phương pháp áp dụng.
Đối với các dự án liên quan đến băng keo, màng dính, lớp phủ đồng hoặc vật liệu điện tử linh hoạt, đội ngũ kỹ thuật của chúng tôi có thể hỗ trợ lựa chọn máy móc và thiết bị dựa trên quy trình kiểm tra yêu cầu.
Cách giải thích lực bóc và kết quả độ bền bong tróc
Dữ liệu lực bóc phải được đánh giá theo phương pháp thử nghiệm áp dụng.
Lực cao nhất được ghi nhận không phải lúc nào cũng là giá trị dùng để xác định độ bền bóc báo cáo.
Lực bóc vóc so với Độ bọt vỏ, độ bám dính
Lực bóc vỏ là lực đo được cần thiết để tách dần các vật liệu liên kết dưới các điều kiện xác định.
Độ bền bóc thường mô tả khả năng chống bong tróc và thường được biểu thị bằng lực trên đơn vị chiều rộng mẫu.
Độ bám bong thường được sử dụng trong kiểm tra băng keo để mô tả hiệu suất bám dính được đo bằng một phương pháp bóc xác định.
Thuật ngữ và quy ước báo cáo khác nhau giữa các tiêu chuẩn.
Những thuật ngữ này không nên tự động được coi là các tính chất vật liệu giống hệt nhau.
lực bóc trung bình
Nhiều phương pháp bóc vỏ yêu cầu lực trung bình đại diện trên một vùng bóc xác định.
Điều này giúp phân biệt hành vi bong tróc kéo dài với hiệu ứng tải ban đầu hoặc các đỉnh cục bộ riêng lẻ.
Khoảng trung bình nên tuân theo phương pháp kiểm tra áp dụng.
Lực Peel Đỉnh
Lực cực đại là lực tối đa được ghi nhận trong khoảng thời gian đã chọn.
Nó có thể giúp xác định kháng cự cục bộ hoặc hành vi bất thường, nhưng không nhất thiết là độ bong tróc cuối cùng được báo cáo.
Lực bóc trên mỗi đơn vị chiều rộng
Một số phương pháp yêu cầu lực được chuẩn hóa theo chiều rộng mẫu.
Ví dụ, giả sử một kiểm định minh họa cho ra:
-
Lực bóc trung bình: 12 N
-
Chiều rộng mẫu: 25 mm
Kết quả chuẩn hóa là:
12 N ÷ 25 mm = 0,48 N/mm
Phép tính này mang tính minh họa và không đại diện cho dữ liệu thực tế của ITM-LAB.
Đơn vị báo cáo và quy trình tính toán phải tuân theo tiêu chuẩn đã chọn.
Giải thích đường cong Lực–Dịch chuyển
Đường cong lực bóc có thể thể hiện tải trọng ban đầu, sự tách dần dần và dao động lực cục bộ.
Đường cong này có thể giúp xác định hành vi bong tróc không đều, nhưng cần được giải thích cùng với quan sát mẫu vật.
Độ dịch chuyển của đầu chéo không nhất thiết giống với chuyển động thực tế của mặt trước vì biến dạng mẫu vật và chuyển động của vật cố định có thể góp phần.

Những lỗi phổ biến khi kiểm tra bóc vỏ và cách tránh chúng
Ngay cả khi có máy kiểm tra phù hợp, điều kiện chuẩn bị mẫu và cố định cũng có thể ảnh hưởng đến kết quả.
Hiểu về các chế độ hỏng hóc
Hỏng keo dán: Sự tách rời xảy ra tại giao diện keo dán–nền.
Phá hủy kết dính: Sự tách rời xảy ra bên trong vật liệu kết dính.
Hỏng nền: Lớp màng, màng hoặc các vật phẩm khác bị rách hoặc nứt vỡ.
Thất bại hỗn hợp: Nhiều cơ chế hỏng xảy ra trong cùng một mẫu vật.
Cácquan sát về sự cố nên được đưa vào báo cáo thử nghiệm vì chỉ giá trị lực thôi không giải thích được cách bộ lắp ráp liên kết bị hỏng.
Cách Chọn Máy Kiểm Tra Lực Bóc
Máy kiểm tra bóc tốt nhất không nhất thiết phải là máy có khả năng chịu lực lớn nhất.
Một hệ thống phù hợp phải tái tạo hình học thử nghiệm cần thiết và đo lực chính xác trong phạm vi làm việc dự kiến.
Bắt đầu với Tiêu chuẩn Vật liệu và Kiểm tra
Xác định cấu trúc vật liệu, góc bóc cần thiết và tiêu chuẩn áp dụng.
Phương pháp được chọn xác định việc chuẩn bị mẫu, yêu cầu gái, tốc độ kiểm tra và định dạng báo cáo.
Chọn bộ phận Peel Fixture
Chọn một thiết bị cố định hỗ trợ góc và hình học mẫu cần thiết.
Cấu hình 90° có thể yêu cầu di chuyển nền tảng có kiểm soát, trong khi cấu hình 180° cần tay cầm phù hợp và không gian đủ cho phần lưng gập.
Các phương pháp IPC chuyên biệt có thể cần thiết kế thêm các thiết kế vật chì.
Chọn Load Cell
Chọn cảm biến tải với phạm vi đo đã được xác minh phù hợp với lực bóc dự kiến.
Công suất tối đa của máy không quyết định độ chính xác ở mọi lực thấp hơn.
Xác minh tốc độ và hành trình
Xác nhận rằng máy có thể hoạt động ở tốc độ thử nghiệm quy định.
Kiểm tra hành trình sử dụng được sau khi mẫu thử và thiết bị đã được lắp đặt.
Xác nhận Yêu cầu Dữ liệu và Báo cáo
Xác định xem dự án có yêu cầu:
-
Đường cong lực–dịch chuyển
-
Lực bóc trung bình
-
Lực bóc đỉnh
-
Lực trên mỗi đơn vị chiều rộng
-
Các
khoảng phân tích được xác định
-
Báo cáo kiểm tra có thể xuất khẩu
Các phép tính và chức năng phần mềm cần thiết cần được kiểm tra cho cấu hình đề xuất.
Lộ trình lựa chọn thiết bị kiểm tra Peel
XÁC ĐỊNH VẬT LIỆU VÀ TIÊU CHUẨN
↓
CHỌN GÓC BÓC CẦN THIẾT
↓
KIỂM TRA THIẾT BỊ 90° HOẶC 180°
↓
CHỌN CẢM BIẾN TẢI PHÙ HỢP
↓
KIỂM TRA TỐC ĐỘ, DI CHUYỂN VÀ PHẦN MỀM
↓
XÁC NHẬN CẤU HÌNH VỚI MẪU ĐẠI DIỆN
Cách tiếp cận này giúp tránh việc chọn máy chỉ dựa trên công suất tối đa đã công bố.
ITM-LAB RS-8010A: Cấu hình kiểm tra bóc 90° và 180°
Máy kiểm tra đa năng ITM-LAB RS-8010A là nền tảng kiểm tra điều khiển servo có thể cấu hình cho các ứng dụng kéo kéo, nén và lực bóc chọn lọc.Đối với kiểm tra bóc vôi, ITM-LAB cung cấp cấu hình giá đỡ bóc 90° và 180°.
Cách bố trí phù hợp phụ thuộc vào mẫu vật, phương pháp thử yêu cầu và phạm vi lực dự kiến.
Thông số kỹ thuật RS-8010A
Cấu hình kiểm tra bóc 90°
Máy kiểm tra đa năng RS-8010A
Cảm biến tải phù hợp
Thiết bị gọt vỏ 90°
mềm thử nghiệm và cấu hình báo cáo
Cấu hình kiểm tra bóc 180°
Máy kiểm tra đa năng RS-8010A
Cảm biến tải phù hợp
Đèn Peel 180°
mềm thử nghiệm và cấu hình báo cáo
Đây là các cấu hình ví dụ. Hệ thống cuối cùng nên được lựa chọn theo phương pháp thử và yêu cầu mẫu thử áp dụng.
Nhữnggì cần Xác nhận trước khi đặt hàng?
Trước khi chọn hệ thống cuối cùng, các kỹ sư nên xác minh:
-
Kích thước vật liệu và mẫu thử
-
Phương
pháp ASTM, ISO, IPC hoặc khách hàng áp dụng
-
Góc bóc cần thiết và hình dạng cố định
-
Lực dự kiến và phạm vi đo
-
Tốc độ thử nghiệm và hành trình sử dụng được
-
Tính
toán phần mềm và yêu cầu báo cáo
-
Bất kỳ yêu cầu chuẩn bị mẫu chuyên biệt hoặc thiết bị
nào
ITM-LAB có thể xem xét cấu hình đề xuất dựa trên các yêu cầu kiểm tra và đề xuất các lựa chọn máy móc và thiết bị phù hợp.

Câu hỏi thường gặp
- Kết quả thử bóc 90° và 180° có thể so sánh trực tiếp không?
Không có tính chất vật liệu thay thế cho nhau. Các hình dạng bong tróc khác nhau ảnh hưởng đến biến dạng lưng và lực đo được. So sánh nên tính đến góc thử, cấu tạo mẫu, tốc độ và phương pháp.
- ASTM D3330 có yêu cầu một thiết bị gài đặc biệt 90° không?
Phương pháp ASTM D3330 F yêu cầu bố trí bóc 90° phù hợp. Thiết bị phải duy trì hình học quy định trong quá trình kiểm tra, điều này có thể yêu cầu một thiết bị nền dẫn hướng hoặc di chuyển.
- Một máy kiểm tra đa năng có thể thực hiện cả kiểm tra bóc 90° và 180° không?
Đúng vậy. Máy kiểm tra đa năng có thể hỗ trợ cả hai phương pháp khi được trang bị các thiết bị phù hợp, cảm biến tải phù hợp và khả năng kiểm tra kiểm tra cần thiết.
- Cell tải nào phù hợp cho kiểm tra bóc lực thấp?
Tế bào tải nên được lựa chọn dựa trên lực bóc dự kiến và hiệu suất đo đã được xác minh của hệ thống đề xuất. Chỉ riêng công suất máy tối đa là chưa đủ.
- RS-8010A có hỗ trợ các phương pháp kiểm tra bóc IPC-TM-650 không?
RS-8010A có thể được cấu hình cho các ứng dụng kiểm tra bong tróc phù hợp. Đối với các phương pháp IPC-TM-650, cách bố trí mẫu chính xác, hình dạng gái, đo lực và yêu cầu báo cáo cần được phù hợp với quy trình đã chọn.
- Tôi nên cung cấp thông tin gì khi yêu cầu máy kiểm tra peel?
Cung cấp vật liệu mẫu, kích thước, góc bóc cần thiết, tiêu chuẩn áp dụng, lực dự kiến, tốc độ kiểm tra và yêu cầu báo cáo. Một bức ảnh hoặc bản vẽ mẫu có thể giúp xác định thiết bị phù hợp.
Yêu cầu cấu hình kiểm tra bóc cho vật liệu và tiêu chuẩn của bạn
Việc lựa chọn giữa kiểm tra bóc 90° và 180° bắt đầu từ việc hiểu rõ vật liệu liên kết và phương pháp kiểm tra cần thiết.
ITM-LAB có thể xem xét đơn đăng ký của bạn và đề xuất cấu hình máy RS-8010A phù hợp và thiết bị gà.
Vui lòng cung cấp:
-
Mô tả vật liệu hoặc cụm kết dính
-
Chiều rộng, chiều dài và độ dày mẫu
-
Góc bóc cần thiết 90° hoặc 180°
-
Áp dụng theo tiêu chuẩn ASTM, ISO, IPC hoặc khách hàng
-
Lực bóc dự kiến và tốc độ thử yêu cầu
-
Yêu cầu báo cáo và tiêu chí chấp nhận
Cấu hình máy kiểm tra Peel & Fixture
ITM-LAB Testing Machine Inc.
Nhà sản xuất thiết bị kiểm tra vật liệu và độ tin cậy
Tài nguyên liên quan
