
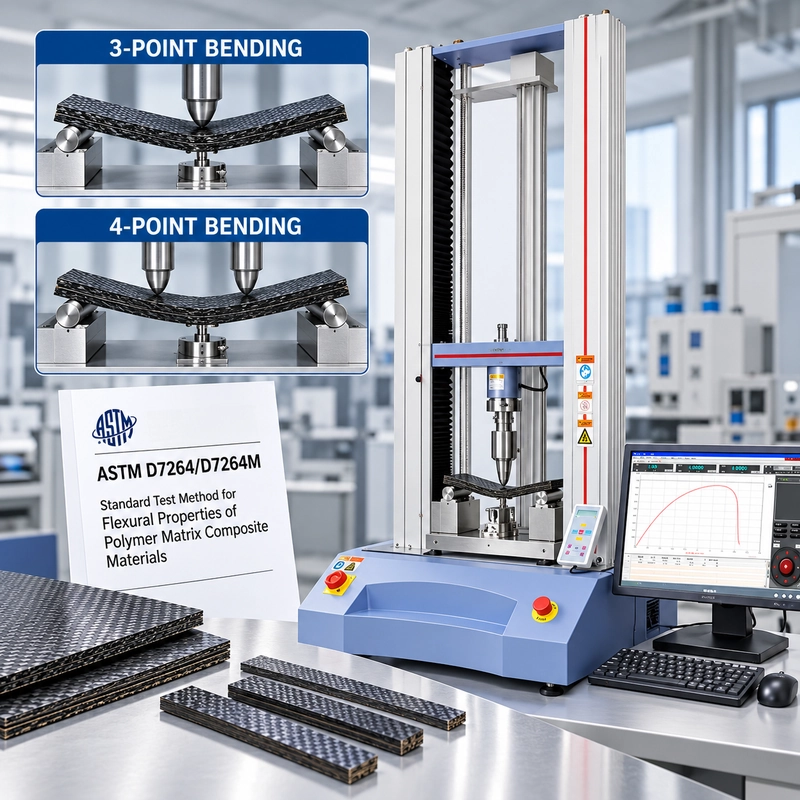
Hai phiếu CFRP đến từ cùng một tấm laminate. Cả hai đều dày 4 mm.
Một chiếc được kiểm tra trên sải đỡ 64 mm. Chiếc còn lại trên 128 mm.
Cùngchất liệu. Cùng độ dày. Cùng một máy kiểm tra đa năng.
Độbền uốn được báo cáo có nên giống nhau không?
Không hẳn vậy.
Trong kiểm tra uốn composite ASTM D7264, span là một phần của kiểm tra—không chỉ là thiết lập gá. Thay đổi hình học tải hoặc mối quan hệ giữa khoảng cách và độ dày và bạn sẽ thay đổi trạng thái ứng suất bên trong mã giảm giá. Thay đổi cách đo độ võng và bạn có thể thay đổi kết quả độ cứng. Bỏ qua nơi mẫu vật thực sự bị lỗi, một đỉnh hoàn hảo sạch sẽ trên đường cong lực có thể gây hiểu lầm.
Đó là lý do tại sao việc thiết lập ASTM D7264 bắt đầu từ phiếu giảm giá, không phải máy móc.
ASTM D7264/D7264M đề cập đến tính chất uốn của vật liệu composite ma trận polymer, đặc biệt là các vật liệu gia cường sợi liên tục. Tiêu chuẩn ASTM D7264/D7264M-26 hiện tại bao gồm hai cấu hình: Quy trình A sử dụng tải ba điểm và Quy trình B sử dụng tải bốn điểm. Tỷ lệ nhịp trên độ dày tiêu chuẩn 32:1 được sử dụng, đây là một trong những điểm khác biệt quan trọng giữa phương pháp này và các phương pháp uốn nhựa phổ biến như ASTM D790 và ASTM D6272.
Hướng dẫn này tập trung vào ý nghĩa của các yêu cầu đó tại bàn thử: cách phương pháp tải ảnh thay đổi phản ứng của mẫu vật, tại sao tỷ lệ 32:1 lại quan trọng, vị trí lỗi có thể cho bạn biết, số độ võng đến từ đâu, và cách biến yêu cầu phiếu giảm giá thành cấu hình UTM và thiết bị gá thực tế.
Thực sự bên trong lớp laminate đang diễn ra như thế nào?
Kiểm tra uốn cong nhìn từ bên ngoài thiết bị có vẻ đơn giản.
Mã giảm giá nằm trên hai giá đỡ. Đầu chéo di chuyển. Mẫu vật bị uốn cong.
Bên trong lớp laminate, tình hình phức tạp hơn.
Khi dầm uốn cong, một bề mặt ngoài chủ yếu được đặt trong lực nén, trong khi bề mặt đối diện chủ yếu được đặt trong lực nén. Giữa chúng là trục trung tính. Ứng suất cắt ngang cũng phát triển qua độ dày.
Đối với vật liệu đồng nhất, lý thuyết chùm tia cung cấp cho chúng ta một cách thuận tiện để mô tả phân bố ứng suất này. Tuy nhiên, đối với vật liệu composite nhiều lớp, bản thân vật liệu có định hướng và nhiều lớp.
Sợi có thể chịu phần lớn tải trọng dọc. Ma trận truyền ứng suất và hỗ trợ cốt lường. Các giao diện giữa các ply tạo ra một con đường hư hại khác có thể xảy ra.
Vì vậy, phiếu giảm giá không chỉ có một cách duy nhất để thất bại.
Một mẫu vật CFRP có thể phát triển gãy sợi kéo ở một mặt, tổn thương do nén ở mặt còn lại, bong lớp giữa các lớp lớp, hoặc tổn thương do cắt qua lớp laminate. Tiếp xúc cục bộ dưới mũi tải có thể gây ra một cơ chế hỏng hóc hoàn toàn khác.
Đó là lý do đầu tiên tại sao lực cao nhất được UTM ghi nhận không bao giờ nên được diễn giải một cách riêng lẻ.

Quy trình ASTM D7264 A so với Thủ thuật B
ASTM D7264 cung cấp cho phòng thí nghiệm hai cách xử lý tải.
Quy trình A là uốn cong ba điểm.
Mẫu vật được nâng đỡ ở hai điểm và được nạp bởi một mũi ở giữa nhịp địa.
Thủ thuật B là uốn cong bốn điểm.
Mẫu vật lại được đặt trên hai giá đỡ ngoài, nhưng lực được tạo ra qua hai mũi tải. Đối với D7264, khoảng cách giữa các điểm tải này bằng một nửa nhịp chịu đựng.
Chúng không chỉ đơn giản là hai kiểu đấu để đạt cùng một số.
Uốn ba điểm tập trung mô men tối đa
Với một mũi tải trọng tâm duy nhất, mô men uốn tối đa xảy ra tại trung tâm.
Điều đó có nghĩa là vùng chịu áp lực cao nhất được tập trung mạnh quanh một vị trí.
Nếu khuyết điểm yếu nhất đáng kể của lớp laminate nằm ở vị trí khác trên phiếu giảm giá, khuyết điểm đó có thể sẽ không bao giờ đạt mô men uốn tối đa như trước.
Uốn cong bốn điểm làm lộ diện tích lớn hơn
Giữa hai mũi chịu tải trong cấu hình bốn điểm, mẫu vật trải qua vùng mô men uốn tối đa.
Điều đó khiến một đoạn vật liệu lớn hơn phải chịu điều kiện uốn cong nghiêm trọng nhất.
Đối với vật liệu composite, sự khác biệt đó rất quan trọng.
Cáckhoảng trống, gợn sóng sợi cục bộ, các vùng giàu nhựa, khuyết tật ván ép và các biến thể vật liệu khác không dễ dàng xuất hiện ngay tại trung tâm của mỗi mã giảm giá. Một vùng chịu ứng suất cao lớn hơn tạo cơ hội cho các khuyết tật trên phần lớn mẫu vật ảnh hưởng đến sự hỏng hóc.
Điều đó không làm cho Thủ tục B trở nên "tốt hơn" một cách tự nhiên.
Nó làm cho mọi thứ khác biệt.
ASTM lưu ý rằng Quy trình A và Thủ tục B có thể tạo ra các giá trị thuộc tính hơi khác nhau. Khi so sánh kết quả, quy trình giống nhau nên được áp dụng xuyên suốt quá trình so sánh.
Nếu bản vẽ khách hàng chỉ định Quy trình A, hãy sử dụng Quy trình A.
Nếu một chương trình R&D nội bộ có lựa chọn, hãy ghi lại quy trình đã chọn và giữ cho nó nhất quán giữa vật liệu, lô và nhóm điều kiện.

Tỷ lệ 32:1 là đang làm tốt công việc
Đối với cấu hình tiêu chuẩn ASTM D7264:
Nhịp đỡ / Độ dày mẫu = 32:1
hoặc:
L = 32 giờ
trong đó:
L = nhịp
đỡh = độ dày mẫu vật
ASTM xác định tỷ lệ 32:1 này là một trong những điểm khác biệt giữa D7264 và ASTM D790/D6272, trong đó sử dụng tỷ lệ nhịp trên độ dày tiêu chuẩn 16:1. D7264 nhằm đánh giá hành vi uốn dầm dài, trong khi ASTM D2344/D2344M tập trung vào cường độ dầm ngắn.
Tại sao điều đó lại quan trọng?
Bởi vì sự uốn cong và cắt không đóng góp bằng nhau ở mọi nhịp dài.
Giảm nhịp so với độ dày mẫu vật và độ cắt ngang trở nên quan trọng hơn. Tăng khoảng cách tương đối và phản ứng sẽ trở nên chủ yếu là uốn cong hơn.
Điều này đặc biệt quan trọng với vật liệu composite nhiều lớp vì có thể xảy ra sự đứt gãy giữa các lớp trước khi các sợi ngoài đạt được điều kiện uốn mà bài kiểm tra dự định điều tra.
Vì vậy, khi người vận hành điều chỉnh các giá đỡ, việc điều chỉnh đó không chỉ đơn thuần là làm cho phiếu giảm giá vừa vặn.
Đây là một phần định nghĩa điều kiện kiểm tra cơ học.
Một ví dụ nhanh
Đối với lớp laminate dày 2 mm:
32 × 2 = 64 mm
Đối với lớp laminate dày 4 mm:
32 × 4 = 128 mm
Đối với lớp laminate 6 mm:
32 × 6 = 192 mm
Tiếntrình đơn giản đó cũng cho chúng ta biết điều gì đó về việc lựa chọn thiết bị.
Nếu phòng thí nghiệm dự định kiểm tra các loại coupon dày từ 2 đến 6 mm, giá đỡ uốn cần phải phù hợp với các nhịp đỡ tương ứng. Một thiết bị dừng vật lý ở 100 mm có thể hoàn toàn phù hợp với mẫu 2 mm và không phù hợp với mẫu 4 mm và 6 mm trong cùng điều kiện 32:1.
Nếu nhà cung cấp chỉ nhận được:
"Chúng ta cần một thiết bị ASTM D7264."
Vẫn chưa đủ thông tin để cấu hình thiết bị một cách chính xác.
Ít nhất, chúng tôi muốn biết mẫu vật nào sẽ được đưa vào đó.

Mã giảm giá CFRP 4 mm: Ví dụ đã làm
Hãy xem xét một phiếu giảm giá CFRP hình chữ nhật được kiểm tra theo Quy trình A.
Để minh họa, giả sử:
Chiều rộng, b = 13,0 mm
Độ dày, h = 4,00 mm
Sải đỡ, L = 128 mm
Tải đỉnh, P = 1.200 N
Đối với mẫu hình chữ nhật trong kỹ thuật uốn ba điểm, mối quan hệ ứng suất uốn bề mặt ngoài có dạng quen thuộc:
σf = 3PL / 2bh²
Thaythế các giá trị ví dụ:
σf = (3 × 1.200 × 128) / (2 × 13 × 4²)
điều này xấp xỉ:
σf = 1.108 MPa
hoặc:
1.11 GPa
Con số đó hữu ích, nhưng phép tính lại tiết lộ một điều khác dễ bị bỏ qua.
Hãy nhìn vào mẫu số:
h²
Độ dày được bình phương.
Bây giờ giả sử mẫu vật thực tế dày 4,00 mm, nhưng 4,10 mm được đưa vào phép tính.
Mọi thứ khác vẫn giữ nguyên.
Sử dụng đường kính 4.10 mm:
σf ≈ 1.054 MPa
Mức độ căng thẳng được báo cáo đã chuyển từ khoảng:
1.108 MPa → 1.054 MPa
chênhlệch khoảng 4,9%.
Khôngcó gì thay đổi trong máy.
Khôngcó gì thay đổi ở đỉnh điểm.
Khôngcó gì thay đổi ở lớp laminate.
Chỉ có giá trị độ dày thay đổi 0,10 mm.
Đó là lý do tại sao chúng tôi sẽ không xây dựng báo cáo D7264 chỉ dựa trên độ dày bản vẽ danh nghĩa. Đo lường phiếu giảm giá theo yêu cầu của phương pháp và duy trì thực hành đo kích thước nhất quán xuyên suốt quá trình so sánh.
Đối với các lớp composite mỏng, đo lường mẫu là một phần của kiểm tra cơ học.
Hướng sợi quang có thể thay đổi đáp án trước khi bài kiểm tra bắt đầu
Hai phiếu giảm giá có thể có kích thước bên ngoài giống hệt nhau nhưng vẫn đại diện cho các hệ thống vật liệu rất khác nhau về mặt cơ học.
Hãy cân nhắc một lớp laminate một chiều.
Một mẫu được cắt chủ yếu theo hướng sợi và một mẫu cắt ngang sẽ không chịu tải uốn theo cùng một hướng.
Vấn đề tương tự cũng xuất hiện với các pha layup phức tạp hơn.
Laminate chiếm ưu thế [0°], laminate chiếm ưu thế [90°], kết cấu hai lớp chéo và laminate gần đẳng hướng không nên được coi là có thể thay thế chỉ vì cả bốn phiếu đều được làm từ "CFRP."
Đó là lý do tại sao một báo cáo kiểm tra tổng hợp hữu ích nên lưu giữ đủ thông tin để xác định những gì thực sự đã được kiểm tra.
Chỉđịnh danh vật liệu thôi có thể chưa đủ.
Tùy theo chương trình, thông tin hữu ích có thể bao gồm cấu trúc laminate, chỉ định lớp lưới, hướng mẫu so với tấm, độ dày, chiều rộng, trạng thái điều kiện, quy trình thử nghiệm và khoảng đỡ.
Nếu một lô được cắt theo chiều dọc và lô khác cắt ngang, khả năng lặp lại máy xuất sắc sẽ không cứu được so sánh kém.
Nếu nó hỏng ở đây, hãy hỏi lý do tại sao
Một đỉnh rõ ràng trên đường cong chuyển hướng lực trông thật yên tâm.
Phiếu giảm giá bị hỏng xứng đáng được chú ý ít nhất không kém.
Đứt gãy vùng uốn cao dự kiến
Hãy bắt đầu bằng cách xem bề mặt nào đã gây ra sự hỏng và hình dạng của vết nứt.
Gãy sợi kéo, hư hại do nén và sự kết hợp giữa ma trận và hỏng sợi đều có thể xuất hiện tùy thuộc vào kiến trúc laminate.
Một thất bại trong vùng dự kiến không tự động xác nhận mọi khía cạnh của bài kiểm tra, nhưng nó hữu ích hơn nhiều so với việc chỉ ghi lại lực tối đa.
Hư hại ngay dưới mũi xe tải
Hãyquan sát kỹ vùng tiếp xúc.
Nếu lớp laminate bị nghiền nát cục bộ dưới mũi trước khi xảy ra hỏng gối dự kiến, đỉnh đo được có thể được kiểm soát bằng tổn thương tiếp xúc.
Đó không phải là cùng một câu hỏi với:
"Lớp laminate này có độ bền uốn cong không?"
Một khoảng cách dài giữa các ply
Một vết nứt rõ rệt chạy dọc theo lớp laminate có thể cho thấy sự bong lớp hoặc sự liên kết giữa các tầng.
Hãyhỏi liệu phản ứng uốn cong dầm dài mong muốn có được trước khi tổn thương đó trở thành kiểm soát hay không.
Lỗi gần giá đỡ
Đừng chỉ giữ tải cao điểm rồi chuyển sang mã giảm giá tiếp theo.
Kiểm tra khoảng cách, vị trí mẫu vật, tiếp xúc hỗ trợ, căn chỉnh và bản thân mẫu vật.
Một lỗi lặp đi lặp lại ở vị trí sai là thông tin về thiết lập.
Khi mẫu vật bị gãy ở đâu đó bất ngờ, hãy điều tra vị trí trước khi giải thích con số.

Khi tải đỉnh cao hơn có thể là một bài kiểm tra tệ hơn
Hãy tưởng tượng hai phiếu giảm giá về danh nghĩa giống hệt nhau.
Mã giảm giá A bao gồm:
1,20 kN
và thất bại ở vùng uốn cao dự kiến.
Phạm vi Coupon B:
1,28 kN
Nhưng kiểm tra cho thấy sự nghiền nát cục bộ nghiêm trọng ngay dưới mũi nạp đạn.
Mã giảm giá nào chứng minh độ bền uốn hợp lệ cao hơn?
Câu trả lời không thể được xác định chỉ từ 1,20 so với 1,28 kN đơn thuần.
Coupon B cho ra số đọc máy lớn hơn. Nó cũng đưa ra bằng chứng cho thấy một cơ chế thất bại khác có thể đã kiểm soát kết quả đó.
Sự phân biệt này rất quan trọng khi phần mềm kiểm tra tự động tạo báo cáo chứa lực tối đa, ứng suất tối đa và kết quả đạt/rượt.
Báo cáo số có thể nhất quán nội bộ nhưng vẫn bỏ qua quan sát chẩn đoán quan trọng nhất trong bài kiểm tra.
Đối với độ uốn composite, hãy giữ lại đường cong.
Nhưng hãy nhìn vào phiếu giảm giá.
Đường cong cũng có câu chuyện riêng
Kiểm tra sự cố không nên thay thế đường cong lực-lệch. Hai thứ này thuộc về nhau.
Ở đầu thử nghiệm, một vùng ngồi nhỏ có thể xuất hiện khi mẫu vật, giá đỡ và mũi tải tiếp xúc hoàn toàn.
Phần tăng chính của đường cong phản ánh phản ứng cấu trúc của hệ thống coupon và kiểm tra.
Sự lệch khỏi phản ứng tuyến tính dự kiến có thể báo hiệu sự khởi đầu của tổn thương hoặc hành vi phi tuyến.
Sựgiảm tải đột ngột có thể đi kèm với gãy gãy đột ngột.
Sựgiảm dần sau đỉnh có thể xảy ra khi tổn thương phát triển dần dần.
Một số lớp laminate tạo ra nhiều lần giảm tải thay vì một lần đứt gãy sạch vì từng ply hoặc giao diện riêng lẻ có thể hỏng trong khi phần còn lại vẫn chịu tải.
Đây là thông tin chẩn đoán hữu ích.
Nếu một nhóm coupon liên tục tạo ra phản hồi mượt mà, lặp lại trong khi nhóm khác lại có sự gián đoạn sớm và tán xạ lớn, sự khác biệt này cần được điều tra ngay cả khi lực cực đại trung bình của chúng trông tương tự.
Do đó, đường cong nên được xem như nhiều hơn một tuyến đường đến một giá trị tối đa duy nhất.
Con
số lệch đó đến từ đâu?
Mở báo cáo kiểm tra và tìm cột lệch hướng.
Trước khi sử dụng nó để tính độ cứng hoặc mô đun, hãy đặt một câu hỏi:
Nóđược đo ở đâu?
UTM biết đầu chéo hoặc bộ truyền động di chuyển của nó đã di chuyển bao xa.
Chuyển động đó có thể chứa nhiều hơn cả việc uốn mẫu.
Nó có thể bao gồm các yếu tố từ độ tuân thủ của máy, biến dạng giá đỡ, vị trí tiếp xúc và cách phiếu xoay dựa vào giá đỡ và mũi hàng.
Một phép đo dịch chuyển được thực hiện trực tiếp tại mẫu vật đang cố gắng trả lời một câu hỏi khác: mẫu vật đã bị lệch bao nhiêu tại vị trí đo xác định?
Những con số đó không tự động giống nhau.
Sự phân biệt này có thể ít ảnh hưởng đến một bài kiểm tra nội bộ đơn giản với mục tiêu duy nhất là so sánh lực tối đa dưới một thiết lập cố định.
Điều này trở nên quan trọng hơn nhiều khi kết quả cần thiết phụ thuộc vào độ dốc của phản ứng lực - phản ứng.
Đó là lý do tại sao "máy có đo dịch chuyển" không phải là câu trả lời đầy đủ khi cấu hình kiểm tra mô đun uốc.
Mỗi UTM điện cơ hiện đại đều đo chuyển động của chính nó.
Câu hỏi kỹ thuật là:
Việctính toán yêu cầu dịch chuyển bao nhiêu?

Khi kết quả ASTM D7264 không đúng
Lặp lại chỉ hữu ích nếu thiết lập đã đúng. Khi cùng một hành vi bất thường tiếp tục xuất hiện, hãy sử dụng mẫu làm thông tin chẩn đoán.
Hai điểm cuối cùng đặc biệt quan trọng khi các phòng thí nghiệm kế thừa dữ liệu lịch sử.
Một bảng tính đầy các giá trị "độ bền uốn" không nhất thiết là một bộ dữ liệu có thể so sánh được.
Bạn cần biết những giá trị đó được tạo ra như thế nào.
ASTM D7264 vs D790 vs D6272 vs D2344
Tất cả bốn phương pháp đều sử dụng tải trọng uốn cong hoặc dạng dầm. Chúng không thể thay thế cho nhau.
Thiết bị uốn không xác định phương pháp kiểm tra.
Cùng mộtmáy kiểm tra đa năng có thể chạy được D7264 và D790, nhưng một thiết lập D790 không trở thành thử nghiệm D7264 chỉ vì máy có thể uốn cong cả hai mẫu vật.
Vật liệu, hình học mẫu vật, nhịp và quy trình tải trọng vẫn là yếu tố quan trọng.
Những gì UTM thực sự cần làm
Bây giờ chúng ta có thể chọn thiết bị.
Hãy chú ý công suất máy xuất hiện muộn như thế nào trong phần thảo luận.
Đó là có chủ ý.
Đối với ASTM D7264, một hệ thống hữu ích cần làm tốt bốn điều.
Đo tải công việc thực tế
Giả sử có khung 50 kN và mã giảm giá tổng hợp dự kiến sẽ hỏng khoảng 1,5 kN.
Khung có đủ sức chứa.
Điều đó không tự động biến toàn bộ phạm vi đo 50 kN thành lựa chọn tốt nhất cho bài kiểm tra.
Lực lượng lao động dự kiến, phạm vi đo, độ chính xác và biên độ quá tải nên được xem xét cùng nhau.
Dung tích khung ≠ tải trọng làm việc ≠ phạm vi đo
Sựkhác biệt này quan trọng hơn việc chỉ chọn công suất máy tiếp theo vượt quá lực cực đại dự kiến.
Phù hợp với khoảng cách yêu cầu
Quay lại ví dụ 4 mm.
Tỷ lệ 32:1 đòi hỏi:
128 mm
về chiều dài hỗ trợ.
Một phiếu giảm giá dày hơn có thể yêu cầu nhiều hơn rất nhiều.
Thiết bị uốn cần phạm vi điều chỉnh đủ lớn, và toàn bộ thiết bị vẫn phải vừa trong không gian thử nghiệm của UTM.
Duy trì hình học tải cần thiết
Quy trình A cần có cấu trúc ba điểm phù hợp.
Thủ tục B cần có cách sắp xếp bốn điểm phù hợp.
Mũi tải và giá đỡ cũng cần hình học, vị trí và căn chỉnh phù hợp cho bài kiểm tra yêu cầu.
Một máy có lực đủ mạnh nhưng gá không phù hợp không phải là hệ thống kiểm tra D7264.
Thu thập dữ liệu mà phép tính thực sự cần
Nếu dự án chỉ cần một đường cong lực-lệch kiểm soát và lực tối đa, một cấu hình đo lường có thể là đủ.
Nếu cần mô đun uốn hoặc đầu ra liên quan đến độ cứng khác, phép đo độ võng cần được xem xét kỹ hơn.
Xác định kết quả trước.
Sau đó xác định cảm biến.
Vị trí phù hợp của RS-8000
Máy kiểm tra đa năng ITM-LAB RS-8000 bao phủ các cấu hình khung 10–50 kN và có thể cấu hình cho các ứng dụng kéo, nén và uốn.
Tuynhiên, đối với thử nghiệm uốn composite ASTM D7264, số model chỉ là điểm khởi đầu.
Cầnxây dựng một cấu hình hữu ích xoay quanh phiếu giảm giá:
lực lượng lao động dự kiến
Thủ tục A hoặc Thủ tục B
độ dày mẫu
phạm vi hỗ trợ yêu cầu
chiều rộng và chiều dài mẫu
Hình học tải/hỗ trợ
đo độ võng cần thiết
không gian thử nghiệm và di chuyển có sẵn
yêucầu đầu ra và báo cáo
Đối với nhiều bài kiểm tra phiếu giảm giá CFRP và GFRP, vấn đề lựa chọn then chốt khó có thể là liệu khung 50 kN có thể chịu tải về mặt vật lý hay không.
Câu hỏi hữu ích hơn là liệu hệ thống hoàn chỉnh có đo được phạm vi làm việc thực tế một cách phù hợp và tái tạo hình học cần thiết hay không.
Đó là sự khác biệt giữa việc chọn UTM và cấu hình hệ thống kiểm thử.
Ví dụ về một phiếu giảm giá, một cấu hình
Hãy lấy mẫu vật trước đó:
Chất liệu: Laminate CFRP
Quy trình: ASTM D7264 Quy trình A
Độ dày: 4,00 mm
Chiều rộng: 13,0 mm
Tỷ lệ yêu cầu: 32:1
Khoảng cách hỗ trợ: 128 mm
Lực cực đại dự kiến: khoảng 1–2 kN
Kếtquả yêu cầu: độ bền uốn + đường cong lực-độ võng
Chỉ từ thông tin này, đã có một số yêu cầu về thiết bị rõ ràng.
Thiết bị phải đạt sải đỡ 128 mm.
Máy cần đủ không gian cho giá đỡ, phiếu giảm giá và hành trình thử nghiệm.
Cấu hình đo lực nên phù hợp với tải làm việc quanh vùng 1–2 kN dự kiến thay vì chỉ được chọn từ mức tối đa của khung.
Nếu cần các tính chất liên quan đến độ cứng, cần xác định phương pháp đo dịch chuyển.
Và thiết bị tải phải tuân thủ Quy trình A.
Chỉ sau khi các điều kiện đó được thiết lập mới có:
"Mẫu UTM nào?"
trở thành một câu hỏi cuối cùng hữu ích.

Gửi gì kèm theo RFQ ASTM D7264
"Chúng ta cần một máy ASTM D7264" cho chúng ta biết tiêu chuẩn, nhưng nó chưa định nghĩa hệ thống kiểm tra.
Một RFQ hữu ích hơn nhiều bao gồm:
Tiêu chuẩn / sửa đổi: ASTM D7264/D7264M-26, hoặc sửa đổi theo yêu cầu của khách hàng bạn
Quy trình: A / B / chưa được định nghĩa
Hỗn hợp: CFRP / GFRP / các vật liệu composite ma trận polymer khác
Hướng xếplớp hoặc hướng sợi: nếu biết
Kích thước mẫu: độ dày × chiều rộng × chiều dài
Tải trọng làm việc dự kiến hoặc độ bền uốn: nếu có
Đầu ra yêu cầu: lực tối đa / độ bền uốn / độ lệch lực / mô-đun
Yêu cầu đo độ võng: nếu được chỉ định
Khối lượng thử nghiệm: mẫu ước tính mỗi lô hoặc mỗi ngày
Nếu bản vẽ mẫu đã có sẵn, hãy gửi đi.
Đối với việc lựa chọn thiết bị, một bản vẽ thường trả lời các câu hỏi hữu ích hơn so với công suất máy được yêu cầu.
Câu hỏi thường gặp
Tỷ lệ nhịp trên độ dày ASTM D7264 là bao nhiêu?
Tỷ lệ nhịp trên độ dày tiêu chuẩn là 32:1. Ví dụ, một mẫu 4 mm tương ứng với sải đỡ 128 mm dưới tỷ lệ tiêu chuẩn.
Sựkhác biệt giữa ASTM D7264 Quy trình A và Quy trình B là gì?
Quy trình A sử dụng nạp ba điểm với một mũi nạp trung tâm. Quy trình B sử dụng tải bốn điểm với hai mũi nạp đạn. Trong bố trí bốn điểm D7264, sải tải bằng một nửa sải chịu lực. Vì phân bố ứng suất khác nhau, nên không nên trộn lẫn hai quy trình khi so sánh trực tiếp kết quả vật liệu.
ASTM D7264 và ASTM D790: sự khác biệt là gì?
ASTM D7264 được thiết kế cho các tính chất uốn của ma trận polymer, đặc biệt là các vật liệu composite gia cường sợi liên tục. ASTM D790 chủ yếu là phương pháp uốn nhựa. D7264 sử dụng tỷ lệ nhịp trên độ dày tiêu chuẩn 32:1 so với tỷ lệ tiêu chuẩn 16:1 của D790.
Cóthể sử dụng dịch chuyển đầu chéo cho mô đun uốn composite không?
Đừng cho rằng hành trình đầu chéo và độ lệch của mẫu vật là giống hệt nhau. Chuyển động của đầu chéo có thể bao gồm biến dạng của máy, gái, tiếp xúc và mẫu vật. Khi cần kết quả liên quan đến độ cứng, xác nhận phép đo dịch chuyển mà quy trình và phép tính áp dụng yêu cầu.
Kíchthước UTM cần thiết cho ASTM D7264 là gì?
Không có một dung lượng kN duy nhất cho mỗi ứng dụng D7264. Bắt đầu với kích thước mẫu, tải trọng làm việc dự kiến, khoảng cách chịu lực và các kết quả đo cần thiết. Sau đó chọn khung, phạm vi đo tải, giá đỡ uốn và đo độ võng như một hệ thống duy nhất.
Số chỉ hữu ích nếu kiểm tra phía sau nó được xác định
ASTM D7264 dễ nhận biết trên sàn phòng thí nghiệm.
Hai điểm tựa. Một hoặc hai mũi nạp đạn. Một phiếu giảm giá tổng hợp uốn cong giữa họ.
Điều phân biệt một thuộc tính vật liệu hữu ích với chỉ một phép đọc lực cực đại khác nằm ở các chi tiết.
Thủ tục A hay B được sử dụng?
Khoảng cách có dựa trên độ dày thực tế của phiếu giảm giá không?
Mẫu vật có được cắt theo hướng vật liệu dự kiến không?
Nóthất bại ở đâu?
Tổn thương là do cong, kẽ tầng hay do tiếp xúc?
Sựlệch hướng được báo cáo đến từ đâu?
Và hệ thống đo lực có được cấu hình dựa trên tải trọng mà phiếu giảm giá thực sự tạo ra không?
Những câu hỏi đó nên được trả lời trước khi chọn số kN lớn nhất trong danh mục UTM.
Đối với dự án ASTM D7264, hãy bắt đầu với yêu cầu về bản vẽ mẫu và kiểm tra. Từ đó, phạm vi chịu lực, hình dạng gái, phạm vi lực, đo dịch chuyển và cấu hình máy trở nên dễ dàng xác định hơn nhiều.
Xác định mẫu vật, khoảng cách và kích thước trước. Chọn máy thứ hai.
