
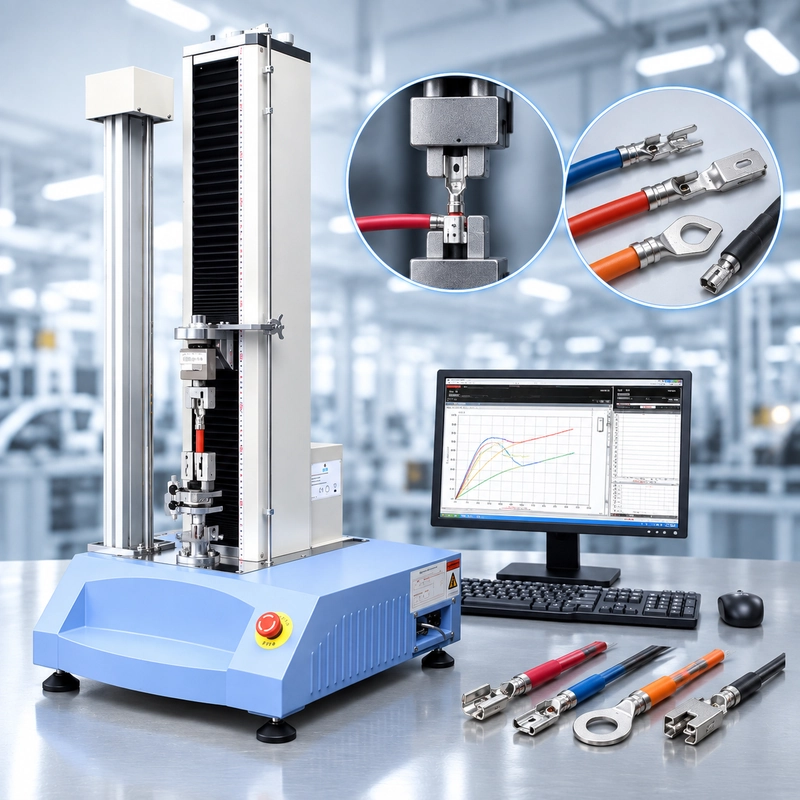
Một nhà cung cấp dây điện ô tô cần một trạm lực kéo cho dây tín hiệu 0,35 mm², mạch điện 2,5 mm² và một tá dòng đầu cuối. Kiểm soát chất lượng dự kiến thực hiện khoảng 400 bài kiểm tra mỗi ngày.
Ban đầu, nghe giống như một yêu cầu đơn giản của máy kéo.
Lực tối đa dễ kiểm tra. Những câu hỏi khó hơn là những gì xảy ra xung quanh máy: bao nhiêu hình học đầu cuối mà người vận hành cần tải, lực kéo pháp tuyến thực sự rơi ở đâu, liệu mẫu thử có được đặt nhất quán giữa các người vận hành hay không, và trạm có thể di chuyển nhanh như thế nào từ họ đầu cuối này sang họ đầu cuối khác mà không làm tăng biến thể kiểm tra.
Đó là lý do tại sao bài kiểm tra kéo dây điện ô tô không nên được lên kế hoạch dựa trên một con số duy nhất như "yêu cầu 500 N."
Nó nên được lên kế hoạch xoay quanh chương trình
Lực kéo dây đai ô tô không phải là một bài kiểm tra
.Một bộ dây điện hoàn chỉnh chứa nhiều giao diện cơ khí có thể kéo ra.
Dây dẫn được kẹp vào đầu cuối. Đầu nối được giữ trong vỏ đầu nối. Một dây hoặc cáp có thể đi qua bộ phận giảm căng thẳng. Hai nửa đầu nối cũng có thể có các yêu cầu xác định về việc ghép nối hoặc không kết nối.
Tất cả trong số này có thể được mô tả không chính thức là "pull test," nhưng về mặt cơ học chúng khác nhau.
Đối với sản xuất dây điện ô tô, kiểm tra lực kéo từ dây dẫn đến đầu cuối là một ứng dụng QC phổ biến. Bài viết này tập trung vào môi trường sản xuất đó thay vì xem mọi bài kiểm tra kéo đầu nối là cùng một quy trình.
Nếu yêu cầu liên quan đến cơ học của một kết nối dây dẫn đến đầu cuối riêng lẻ, hướng dẫn kiểm tra

start với yêu cầu chương trình, không phải bảng force chung
Một trong những sai lầm dễ nhất trong kiểm soát dây đai là bắt đầu bằng việc tìm kiếm một giá trị lực phổ quát.
Một kỹ sư chất lượng nhập vào:
0.5 mm² yêu cầu lực kéo dây
và nhanh chóng tìm các bảng chứa giá trị tối thiểu.
Số này có thể trông hữu ích. Điều đó không có nghĩa là nó thuộc về kế hoạch kiểm soát cho dây đai đang được sản xuất.
Một chương trình ô tô có thể được điều chỉnh bởi yêu cầu của khách hàng hoặc nhà sản xuất, đặc tả hệ thống đầu cuối, bản vẽ dây đai, kế hoạch điều khiển nội bộ hoặc phương pháp kiểm tra linh kiện áp dụng. Một yêu cầu được sử dụng cho một gia đình đầu cuối không nên tự động chuyển sang họ đầu cuối khác chỉ vì tiết diện của dây dẫn tương tự nhau.
Ví dụ,IEC 60352-2, giải quyết các kết nối kẹp không cần hàn trong phạm vi xác định của nó. Các chương trình ngành ô tô cũng có thể áp dụng các yêu cầu đặc thù của khách hàng, OEM hoặc ngành nghề. Do đó, tài liệu quản lý phải được xác nhận cho kết nối thực tế đang được kiểm tra.
Có một sự phân biệt thực tế cần làm rõ:
Phương pháp thử xác định cách mẫu được kiểm tra. Yêu cầu sản phẩm xác định những gì kết nối đó cần đạt được.
Chúng có thể không đến từ cùng một tài liệu.
Trước khi cấu hình trạm lực kéo, thiết lập chuỗi:
Vehicle / Customer Program → Yêu cầu dây hoặc đầu nối → kết hợp dây + đầu nối → phương pháp kiểm tra áp dụng → giới hạn chất lượng
An toàn hơn là bắt đầu với bảng kích thước dây so với lực chung chung rồi làm ngược lại.

Một kết quả chuyển tiếp vẫn có thể ẩn trôi tiến trình
Kiểm thử kéo thường được xem như một quyết định đơn giản:
ĐẬU / KHÔNG ĐẠT
Quyết định đó là cần thiết, nhưng một chuỗi kết quả sản xuất có thể kể thêm một câu chuyện thứ hai.
Xét một họ terminal thường cho ra kết quả như:
96 / 98 / 94 / 101 / 97 / 95 N
Sau đó, cùng một tiến trình bắt đầu trả về:
91 / 88 / 84 / 81 / 78 / 76 N
Giả định, chỉ để minh họa, rằng ngưỡng tối thiểu được chỉ định là 70 N.
Mỗi mẫu vật vẫn vượt qua.
Tuy nhiên, xu hướng này rất khó bỏ qua.
Kỹ sư chất lượng giờ đây có lý do để nghiên cứu quy trình trước khi chờ mẫu đầu tiên vượt qua giới hạn từ chối.
Kiểm tra pull không thể tự xác định nguyên nhân gốc rễ. Nó không biết sự thay đổi này đến từ chiều cao kẹp dây, chiều dài dải, vị trí dây dẫn, các sợi bị hỏng, cấp liệu đầu cuối, tình trạng dụng cụ hay sự thay đổi vật liệu.
Điều nó có thể cho thấy là đầu ra cơ học của quá trình đã di chuyển.
Một kết quả đơn lẻ trả lời:
Mẫu vật này có đáp ứng yêu cầu không?
Một chuỗi kết quả có thể đặt ra một câu hỏi khác:
Quá trình này vẫn hoạt động như bình thường chứ?
Đối với dòng dây điện ô tô tạo ra số lượng lớn kết nối có dây bóp, câu hỏi thứ hai có thể có giá trị không kém như quyết định đậu/rớt cá nhân.

Pull Force hợp lý hơn khi đọc bằng quá trình Crimp
Lực kéo không nên được kỳ vọng sẽ giải thích mọi thứ về chất lượng của cú bóp.
Đây là một kiểm tra cơ học phá hủy. Nó cho kỹ sư biết kết nối hoàn chỉnh hoạt động như thế nào khi được tải, nhưng không giải thích trực tiếp tại sao kết nối lại như vậy.
Giả sử lực kéo trung bình giảm qua nhiều lô sản xuất. Nghiên cứu tiếp theo có thể bao gồm chiều cao bóp dây, chiều dài dải, vị trí dây dẫn, tình trạng sợi, vị trí đầu cuối và tình trạng dụng cụ.
Ngược lại, kiểm tra quy trình một chiều có thể vẫn nằm trong giới hạn kiểm soát khi xu hướng cơ học bắt đầu chuyển động.
Không quan sát nào tự động thay thế quan sát kia.
Đó là lý do tại sao dữ liệu lực kéo sản xuất trở nên hữu ích hơn khi có thể được diễn giải cùng với thông tin liên quan của quy trình cắn. Một kế hoạch điều khiển ổn định có thể kết hợp kiểm tra cơ học với các kiểm tra kích thước, trực quan và quy trình phù hợp với chương trình dây đai.
Kiểm thử kéo chỉ là một cửa sổ vào quy trình, không phải toàn bộ quy trình.
Đó cũng là lý do để giữ lại các bản ghi kiểm tra có ý nghĩa thay vì giảm mọi phép đo thành chỉ số PASS màu xanh lá.
Một trạm QC, nhiều họ đầu cuối
Một phòng thí nghiệm phát triển thử nghiệm một thiết bị đầu cuối có thể tối ưu hóa mọi thứ xung quanh thiết bị đó.
một nhà máy dây đai có một vấn đề khác.
Cùng một trạm kiểm soát chất lượng có thể nhận các tiếp điểm mở nhỏ vào buổi sáng, các đầu cuối vòng muộn hơn trong ca làm việc và các kết nối nguồn lớn hơn từ chương trình dây điện khác.
Khung kéo không nhất thiết phải thay đổi.
Dây hạn chế đầu cuối thường làm vậy.
Một thiết bị đầu cuối vòng có thể được định vị bằng một chân phù hợp. Một tiếp xúc nhỏ có thể cần dây giữ có rãnh. Đầu lưỡi dao cần một giá đỡ phù hợp với hình dạng của nó. Các kết nối lớn hơn có thể yêu cầu lực giữ khác và phạm vi lực hữu ích khác.
Mười hai họ thiết bị đầu cuối không tự động có nghĩa là mười hai cụm thiết bị hoàn toàn độc lập.
Trong quá trình lập kế hoạch gái, các hình dạng đầu cuối tương tự có thể được xem xét để xác định xem chúng có thể dùng chung thân gái, khái niệm giữ hoặc chèn thay thế hay không. Mục tiêu không phải là ép mọi sản phẩm vào một thiết bị "đa năng". Nó nhằm tránh việc chuyển đổi không cần thiết trong khi xác định vị trí từng đầu cuối một cách lặp lại.
Điều này thay đổi câu hỏi về thiết bị sở:
Máy nào có thể kéo terminal này?
to:
Trạm này phải hỗ trợ bao nhiêu gia đình thiết bị, và các nhà vận hành có thể di chuyển giữa chúng nhanh đến mức nào mà không thay đổi điều kiện kiểm tra?
Đối với bàn phát triển, thêm vài giây điều chỉnh thiết bị có thể không quan trọng.
Với vài trăm mẫu mỗi ngày, chúng làm được.

Tại sao thiết lập operator thay đổi kết quả
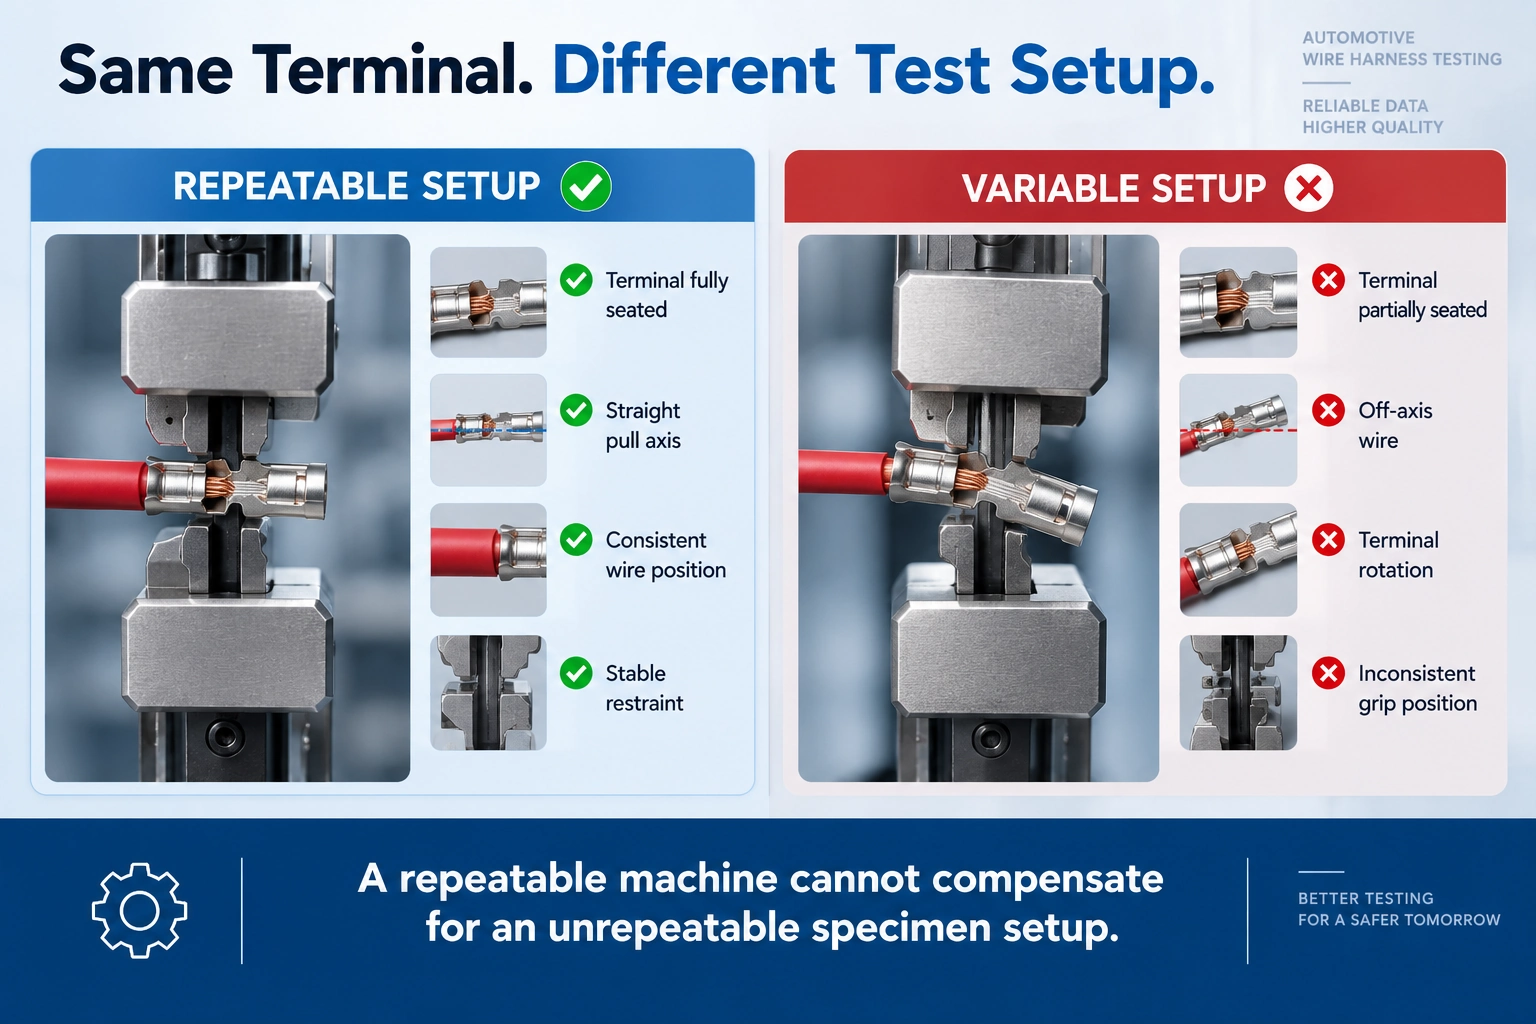
Operator A đặt terminal hoàn toàn sát điểm dừng thiết bị.
operator B để mẫu tiếp theo hơi tiến về phía trước.
Một dây chạy thẳng đứng vào tay cầm. Một người khác bước vào với góc nhỏ. Một toán tử để lại độ dài tự do nhất quán; một dây khác sẽ bám sát đầu nối hơn mỗi khi dây có sẵn bị ngắn.
Không có sự khác biệt nào trong số này trông quá rõ trên sàn xưởng.
Cùng nhau, chúng có thể mở rộng phạm vi phân tán trong dữ liệu kiểm tra.
Tính lặp lại do đó một phần là đặc tính của hệ thống đo lực và một phần thuộc tính của
Terminal nên được giữ mà không gây ra tình trạng cong ngoài ý muốn. Dây dẫn nên theo trục kéo dự kiến. Tay cầm dây cần lực giữ đủ để tránh trượt mà không gây hỏng sớm ở hàm.
Đối với các thử nghiệm sản xuất lặp đi lặp lại, thiết bị cũng nên giúp người vận hành xác định vị trí mong muốn thay vì hoàn toàn dựa vào kinh nghiệm.
Điều đó có thể có nghĩa là vị trí ngồi dương, khe hoặc chèn phù hợp, dễ tiếp cận hơn quanh đầu cuối, hoặc một cách lặp lại để xác định chiều dài dây tự do.
Khi xuất hiện giá trị thấp bất ngờ, mẫu vật nên được xem xét trước khi ai đó bắt đầu điều chỉnh quy trình ép bóp.
Dây dẫn có kéo dây từ đầu cuối không? Dây có bị đứt không? Nó có di chuyển bên trong tay cầm không? Terminal có bị xoay không? Liệu lực kéo có bị lệch trục rõ ràng không?
Một giá trị do trượt tay tạo ra là vấn đề thiết lập kiểm tra, không phải bằng chứng của sự siết chặt sản xuất yếu.
Một trạm thử nghiệm có thể có nhiều hơn một dải lực hữu ích
Dung lượng máy trả lời một câu hỏi:
Khung có thể tạo đủ lực không?
Nó không trả lời hoàn toàn một câu trả lời khác:
Đây có phải cấu hình đo lường phù hợp cho mọi thứ chúng tôi kiểm tra không?
Hãy xem xét một phòng thí nghiệm dây đai bao phủ nhiều nhóm kết nối. Chỉ cho mục đích lập kế hoạch thiết bị, hãy tưởng tượng các phạm vi làm việc sau:
Đây là các giá trị lựa chọn thiết bị của minh họa-lựa chọn thiết bị, không phải là yêu cầu chấp nhận ô tô.
Giả sử hầu hết các mẫu hàng ngày đều dưới 150 N trong khi một nhóm nhỏ hơn hoạt động cao hơn nhiều lần.
Việc chọn hệ thống đo lường chỉ quanh mẫu lớn nhất có thể bỏ qua phần lớn thời gian làm việc của máy.
Một cuộc thảo luận tốt hơn bao gồm lực quan tâm thấp nhất, phạm vi làm việc bình thường cho mỗi nhóm đầu cuối, lực thực tế kỳ vọng cao nhất và số lượng thử nghiệm thực hiện trong mỗi phạm vi.
Tùy thuộc vào phạm vi đó, phòng thí nghiệm có thể đánh giá xem một cấu hình tế bào tải có phù hợp hay không hoặc nên xem xét các phạm vi đo khác nhau.
Đầu vào hữu ích ở đây là

Với 500 xét nghiệm mỗi ngày, việc xử lý mẫu vật trở thành một phần của đặc tả
Một trạm thử nghiệm sử dụng hai mươi lần mỗi ngày có thể chịu được vài bước đi khó khăn.
Với năm trăm lần kiểm tra mỗi ngày, những bước đó trở thành thời gian sản xuất.
Một chu trình hoàn chỉnh bao gồm nhiều hơn chuyển động crosshead:
Xác định mẫu vật → Tải đầu cuối → Cầm và căn chỉnh dây → Chạy kiểm tra → Gỡ mẫu → Phân loại kết quả → Ghi lại dữ liệu
Hãy tưởng tượng việc tải và định vị cần 30 giây cho mỗi mẫu.
Qua 500 bài kiểm tra, chỉ riêng điều đó đã đồng nghĩa với hơn bốn giờ xử lý.
Giảm thời gian chỉ 10 giây cho mỗi mẫu và khoảng
Đó là lý do tại sao chỉ tăng tốc độ kiểm tra không phải lúc nào cũng là cách hiệu quả nhất để tăng thông lượng.
Trong kiểm soát chất lượng dây đai sản lượng lớn, lợi ích thực tế có thể đến từ việc tiếp cận đầu cuối dễ dàng hơn, thay đổi thiết bị nhanh hơn, định vị lặp lại, vận hành tay cầm thuận tiện và ít xử lý kết quả thủ công hơn.
Thiết lập sản xuất tốt nhất không nhất thiết là thiết lập nhanh nhất.
Đây là phần mềm loại bỏ công việc không cần thiết khỏi toàn bộ chu trình kiểm thử mà không làm ảnh hưởng đến điều kiện kiểm thử.

Cấu hình RS-8010A cho kiểm tra độ bền trong dây điện ô tô
Đối với nhiều ứng dụng kéo dây điện ô tô, lực liên quan tương đối thấp so với thử nghiệm kéo kết cấu.
The ITM-LAB RS-8010A Servo Control Universal Testing Machine, có sẵn với dung lượng từ 50 N đến 5 kN, do đó là nền tảng để đánh giá nhiều loại lực kéo đầu cuối và lực kéo của bộ phận các ứng dụng.
Tuy nhiên, chỉ xác định mô hình máy thôi không định nghĩa hệ thống kiểm thử.
Đối với ứng dụng từ dây dẫn đến đầu cuối, cấu hình có thể kết hợp cảm biến tải phù hợp với tay cầm dây và bộ giữ phù hợp với hình dạng đầu cuối. Không gian thử nghiệm và hành trình có sẵn cũng cần phù hợp với mẫu vật.
Khi nhiều gia đình thiết bị đầu cuối cùng chia sẻ cùng một trạm, việc truy cập và chuyển đổi thiết bị nên được xem xét đồng thời với phạm vi lực.
Dữ liệu yêu cầu cũng có thể khác nhau.
Một trạm sản xuất có thể chủ yếu cần thông tin lực cực đại và thông tin đạt/không đạt. Công việc phát triển, xác thực quy trình hoặc khắc phục sự cố có thể được hưởng lợi từ việc giữ lại đường cong dịch chuyển lực và hành vi hỏng hóc quan sát được.
Ví dụ:
Terminal A — 96 N — PASS — dây dẫn kéo ra
chứa nhiều thông tin chẩn đoán hơn so với:
Terminal A — PASS
Điều đó không có nghĩa là mọi dây cáp đều cần một hệ thống dữ liệu phức tạp. Điều này có nghĩa là đầu ra cần thiết nên được xác định trước khi trạm được cấu hình.
Đối với trạm kiểm soát dây đai lực thấp, RS-8010A có thể được đánh giá cùng với phương pháp kiểm tra phù hợp
RFQ Dây đai Ô tô Thực tế
Xem xét yêu cầu này:
| Yêu cầu | Customer Information |
|---|---|
| Application | QC sản xuất dây điện ô tô |
| Kích thước dây | 0.35 / 0.5 / 0.75 / 1.5 / 2.5 mm² |
| Terminal Families | 12 |
| volume kiểm tra hàng ngày | 350–500 mẫu vật |
| Đầu ra yêu cầu | Lực cực đại + đạt/thất bại |
| Yêu cầu | Thông số kỹ thuật khách hàng |
| Thiết lập ưu tiên | Một trạm thử nghiệm |
Có đủ thông tin để hiểu về ứng dụng.
Hiện chưa đủ để cấu hình trạm đúng cách.
Tài liệu hữu ích tiếp theo thường không phải là một đặc tả máy khác.
It
Giờ đây, cuộc thảo luận về thiết bị trở nên cụ thể hơn nhiều.
Nếu hầu hết các gia đình cuối cùng có hành vi lực thấp tương tự trong khi chỉ một số ít cần lực lớn hơn đáng kể, chiến lược tế bào tải có thể được đánh giá dựa trên phân bố đó.
Nếu nhiều thiết bị đầu cuối có hình dạng tương tự, chiến lược hạn chế có thể được xem xét lại cho các thành phần chung hoặc các chi tiết có thể thay thế.
Và nếu trạm dự kiến xử lý 500 mẫu vật mỗi ngày, việc tải, thay đổi thiết bị và xử lý dữ liệu trở thành những phần có thể đo lường của dự án.
Đó là thông tin cần thiết để chuyển từ một bộ kiểm tra kéo chung sang một trạm kiểm tra sản xuất hữu ích.
Gửi gì trước khi yêu cầu hệ thống kéo dây đai
Đối với dự án dây điện ô tô mới, hãy cung cấp thông tin xác định ứng dụng sản xuất thay vì chỉ giới hạn công suất máy tối đa.
Các đầu vào hữu ích nhất là:
- kích thước dây và loại dây dẫn;
- số linh kiện terminal;
- bản vẽ đầu cuối hoặc mẫu hoàn chỉnh;
- yêu cầu khách hàng/OEM/sản phẩm áp dụng;
- phương pháp kiểm thử áp dụng;
- lực tối thiểu chỉ định;
- phạm vi lực lượng lao động thực tế dự kiến;
- tốc độ kiểm tra yêu cầu;
- số lượng họ thiết bị đầu cuối;
- approximate test mỗi ngày;
- yêu cầu kết quả kiểm tra và truy xuất nguồn gốc.
Nếu nhiều thiết bị đầu cuối chia sẻ một trạm, bảng tính liệt kê số linh kiện đầu cuối, kích thước dây, số tối thiểu chỉ định, lực lượng lao động dự kiến và số lượng hàng ngày đặc biệt hữu ích.
Các đầu cuối vật lý hoặc mẫu kẹp đã hoàn thiện rất có giá trị khi đánh giá bộ kiềm. Hình học của vật cố định không thể xác định một cách đáng tin cậy chỉ từ giá trị lực.
Lộ trình lựa chọn hệ thống kiểm tra lực kéo dây
điện ô tô
Câu hỏi thường gặp về kiểm tra lực kéo dây điện ô tô
Các bài kiểm tra lực kéo nào được sử dụng cho dây điện ô tô?
"Lực kéo" có thể đề cập đến nhiều giao diện cơ học, bao gồm độ bền kẹp giữa dây dẫn và đầu nối, giữ đầu cuối trong vỏ đầu nối và thử nghiệm giảm căng hoặc kéo ra lắp ráp. Lực kết nối hoặc không kết nối là một phép đo khác về mặt cơ học.
Do đó, giao diện nên được xác định trước khi chọn thiết bị hoặc quy trình kiểm tra.
Bài kiểm tra kéo dây có giống với bài kiểm tra kéo dây không?
Không nhất thiết.
Một bài kiểm tra kéo kẹp tải trực tiếp cho kết nối dây dẫn đến đầu cuối. Kiểm tra kéo dây là mô tả rộng hơn và có thể bao gồm các giao diện cơ học khác trong cụm lắp ráp.
Đối với QC crimp sản xuất, kết nối dây dẫn đến đầu cuối thường là giao diện được quan tâm.
Một thiết bị đầu cuối ô tô nên chịu lực kéo bao nhiêu?
Không có một giá trị lực duy nhất áp dụng cho mọi đầu nối ô tô có kích thước dây nhất định.
Yêu cầu chấp nhận nên xuất phát từ đặc tả điều chỉnh chương trình dây dẫn, đầu cuối và dây đai. Một bảng lực trực tuyến chung chung không nên được thay thế cho yêu cầu đó mà không xác nhận tính áp dụng của nó.
Có thể dùng lực kéo để giám sát chất lượng cú bấm không?
Vâng, dữ liệu lực kéo có thể cung cấp thông tin QC cơ học hữu ích và có thể tiết lộ sự thay đổi trong hành vi quy trình theo thời gian.
Nó không tự xác định nguyên nhân gốc rễ của một thay đổi. Các xu hướng bất ngờ có thể cần được nghiên cứu cùng với chiều cao kẹp dây, vị trí dây dẫn, tình trạng sợi, vị trí đầu cuối, tình trạng dụng cụ và các thông tin quy trình liên quan khác.
Tại sao các toán tử khác nhau đôi khi có kết quả lực kéo khác nhau?
Sự khác biệt về vị trí đặt đầu cuối, vị trí kẹp dây, chiều dài mẫu tự do, xoay đầu cuối và căn chỉnh trục kéo có thể gây ra sự biến động.
Một thiết bị gá sản xuất nên làm cho vị trí mẫu dự kiến lặp lại càng nhiều càng tốt, để kết quả ít phụ thuộc vào kỹ thuật của từng người vận hành.
Làm thế nào để chọn cảm biến tải cho kiểm tra kéo dây đai ô tô?
Bắt đầu với phạm vi lực lượng làm việc thực tế dự kiến thay vì chỉ giá trị chấp nhận tối thiểu hoặc dung tích khung tối đa.
Đối với một trạm bao phủ nhiều gia đình đầu cuối, hãy lập bản đồ phạm vi lực lượng dự kiến và lượng hàng ngày cho từng gia đình. Điều này giúp xác định nơi diễn ra nhiều phép đo nhất và liệu một dải cảm biến tải có phù hợp cho toàn bộ chương trình hay không.
Cần những thông tin gì để chọn máy kiểm tra kéo dây điện ô tô?
Cung cấp kích thước dây, loại dây dẫn, số bộ phận đầu cuối hoặc bản vẽ, yêu cầu kiểm tra áp dụng, lực tối thiểu được chỉ định, phạm vi lực thực tế dự kiến, tốc độ kiểm tra, số lượng dòng đầu cuối và thể tích mẫu hàng ngày.
Mẫu kẹp cuối thành phẩm đặc biệt hữu ích khi cần đánh giá thiết bị đầu cuối.
Xây dựng một trạm kiểm soát dây đai tốt hơn
Phần dễ nhất của một dự án kiểm tra kéo dây điện ô tô thường là xác nhận rằng khung kéo có đủ sức chứa.
Chi tiết sản xuất quyết định liệu trạm có còn hoạt động tốt sau hàng trăm mẫu vật, nhiều lần thay đổi thiết bị và nhiều người vận hành.
Một hệ thống hữu ích cần có khả năng đáp ứng các dòng đầu cuối thực sự được sản xuất, đo vị trí lực kéo thực sự xuất hiện, giữ mẫu vật một cách nhất quán và di chuyển qua thể tích mẫu cần thiết mà không làm quá trình tải mẫu trở thành nút thắt cổ chai.
Dữ liệu thu được cũng nên hữu ích. Một kết quả PASS duy nhất xác minh một mẫu vật. Xu hướng lực kéo thay đổi có thể giúp đội ngũ chất lượng có lý do sớm hơn để kiểm tra quy trình sản xuất.
Đối với nhiều ứng dụng đầu cuối ô tô lực thấp, ITM-LAB RS-8010A, có sẵn từ 50 N đến 5 kN, có thể đóng vai trò như nền tảng thử nghiệm. Cấu hình cuối cùng vẫn phụ thuộc vào cảm biến tải, tay cầm dây, độ cố định đầu cuối, không gian thử nghiệm sẵn có, phương pháp kiểm tra áp dụng và quy trình sản xuất.
Nếu bạn đang lên kế hoạch xây dựng trạm kiểm tra chất lượng dây điện ô tô, hãy gửi cho ITM-LAB danh sách
Với những chi tiết đó, ITM-LAB có thể đánh giá
