
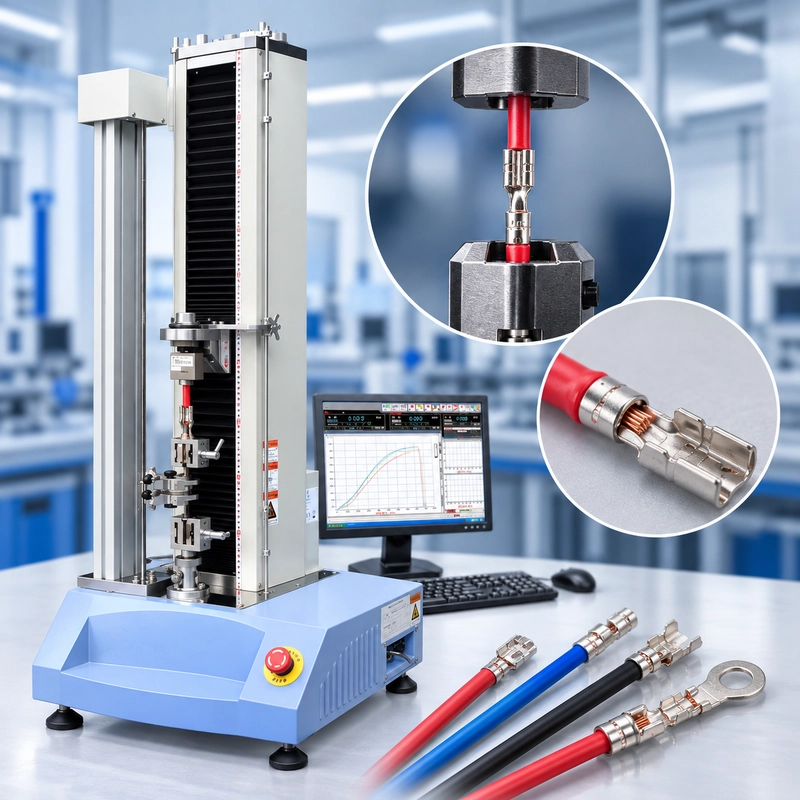
Một RFQ điển hình cho thiết bị kiểm tra kéo đầu dây có thể là:
18 dây AWG.
Crimp terminal pull test.
Yêu cầu tối thiểu: 100 N.
Cần máy kiểm tra kéo.
Nghe có vẻ cụ thể, nhưng chưa có đủ thông tin để chọn hệ thống kiểm tra.
Con số 100 N có thể là lực tối thiểu mà cái kẹp hoàn thiện cần chịu được. Nó không cho biết một kết nối tốt thực sự tạo ra lực bao nhiêu trước khi hỏng. Nó cũng không cho biết cách giữ đầu nối, bao nhiêu dây tự do có thể cắm, hoặc thông số kỹ thuật nào xác định điều kiện thử nghiệm.
Trước khi chọn cảm biến tải, chúng tôi thường yêu cầu bản vẽ đầu cuối hoặc mẫu, cấu tạo dây, yêu cầu kiểm tra áp dụng, phạm vi lực đứt dự kiến và thể tích mẫu hàng ngày.
Đó là điểm khởi đầu thực tế cho bài kiểm tra kéo bóng: định nghĩa kết nối và điều kiện kiểm tra trước khi chọn máy.
Kiểm tra Crimp Pull đo lường điều gì?
Trong hướng dẫn này,
Ranh giới này rất quan trọng vì một số thử nghiệm đầu nối có thể trông giống nhau khi mẫu vật được gắn vào máy kiểm tra lực.
Kéo dây dẫn ra khỏi nòng kẹp là một bài kiểm tra kéo bóp. Việc kéo một tiếp điểm ra khỏi vỏ đầu nối là một bài kiểm tra giữ tiếp điểm. Việc tách hai nửa đầu nối ra nhau là một bài kiểm tra lực ghép nối hoặc không kết nối.
Chúng có thể cho kết quả bằng newton, nhưng chúng đánh giá các giao diện khác nhau.
Đối với bài kiểm tra kéo crimp, kết nối cần quan tâm là:
Bài kiểm tra đánh giá tính toàn vẹn cơ học của kết nối đó theo các điều kiện được quy định bởi phương pháp kiểm tra áp dụng và yêu cầu sản phẩm.
Nếu ứng dụng của bạn liên quan đến việc kéo đầu cuối ra khỏi vỏ thay vì kéo dây dẫn ra khỏi kẹp, hãy xem bài kiểm tra

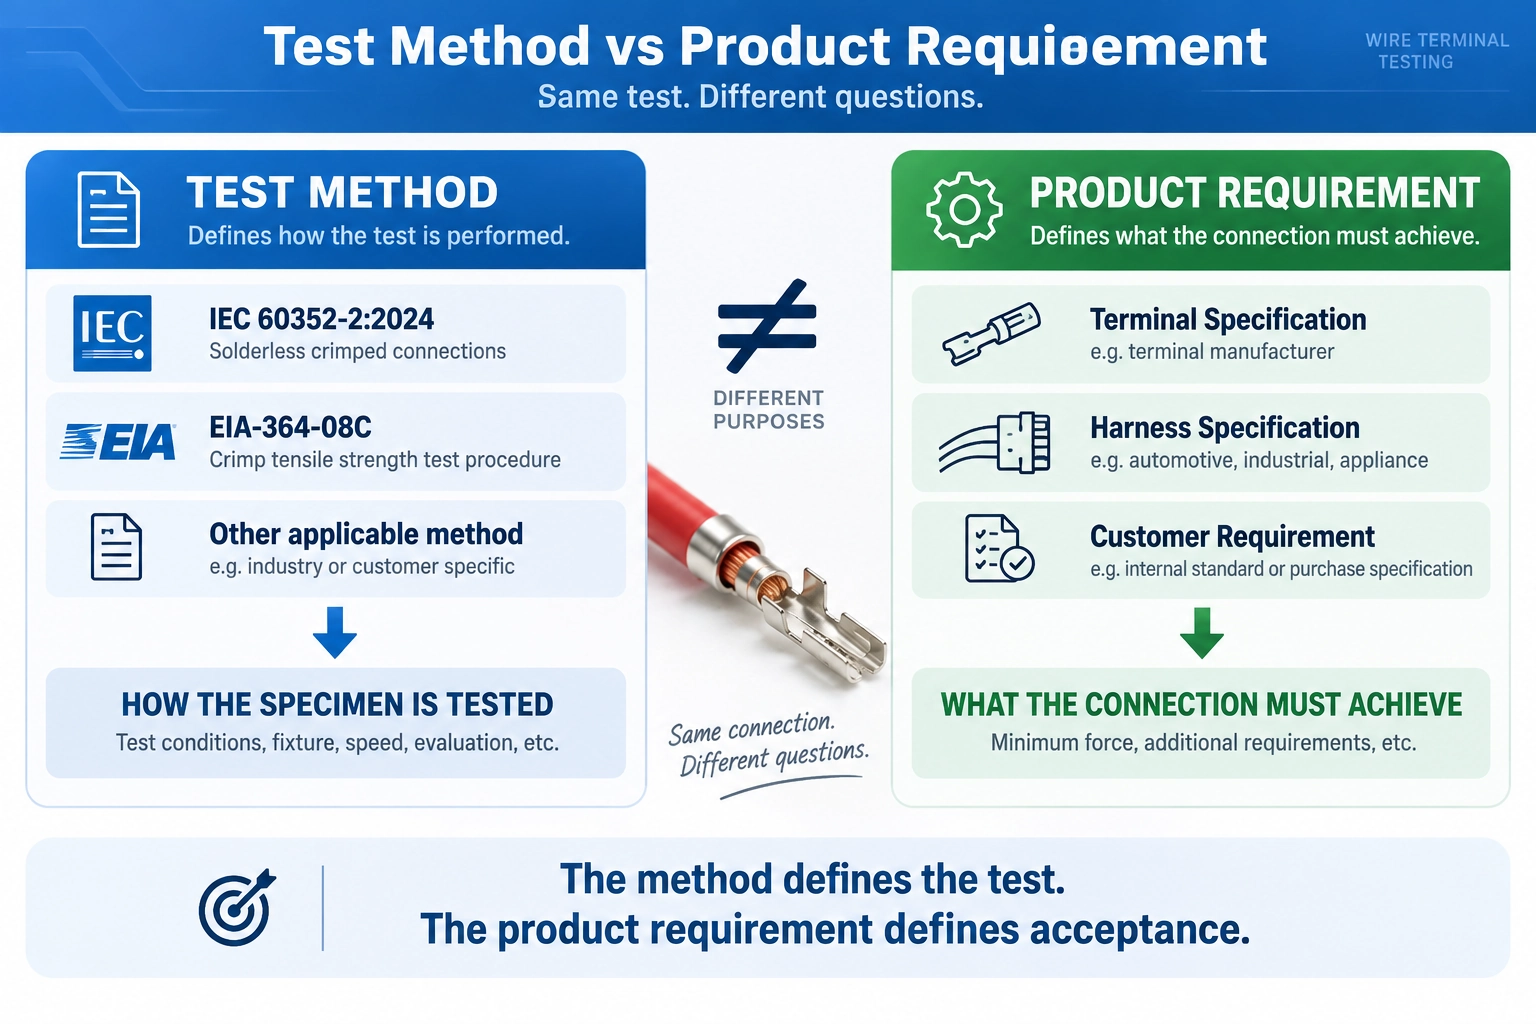
IEC 60352-2, EIA-364-08C và Yêu cầu Sản phẩm
Hai tham chiếu thường xuất hiện trong kiểm tra crimp đầu dây.
IEC 60352-2:2024 bao gồm các kết nối kẹp không cần hàn trong phạm vi xác định và cung cấp yêu cầu, phương pháp kiểm tra và hướng dẫn thực tiễn cho các kết nối ép dây.
EIA-364-08C đề cập đến kiểm tra độ bền kéo gấp cho các tiếp điểm và dây dẫn đầu nối điện.
Tuy nhiên, đối với việc chọn thiết bị, việc biết số tiêu chuẩn chỉ là một phần của công việc.
Phương pháp kiểm tra xác định cách kết nối được kiểm tra. Thông số kỹ thuật đầu cuối, dây đai, sản phẩm hoặc khách hàng áp dụng sẽ xác định những gì kết nối hoàn chỉnh được kỳ vọng đạt được.
Sự phân biệt này rất quan trọng khi ai đó tìm thấy bảng lực kéo trên mạng và cho rằng giá trị hiển thị cho một kích thước dây cụ thể sẽ tự động trở thành tiêu chí chấp nhận cho mọi đầu cuối sử dụng dây dẫn đó.
Không phải vậy.
Nếu một RFQ chỉ đơn giản nói "IEC crimp pull test," chúng tôi vẫn sẽ yêu cầu phương pháp áp dụng chính xác và thông số kỹ thuật của cáp, dây đai, đầu cuối hoặc khách hàng đang được sử dụng.
Tại sao hai cái kẹp đẹp mắt có thể tạo ra lực kéo khác nhau
Kiểm tra kéo kẹp thường được xem như một cuộc kiểm tra cuối cùng của một thiết bị đã hoàn thiện. Trên dây chuyền sản xuất, việc coi kết quả như một đầu ra duy nhất của toàn bộ quy trình ép sẽ hữu ích hơn.
Giả sử một đường thẳng thường cho kết quả kéo quanh khoảng 85–95 N. Trong một ca làm việc, một số mẫu bắt đầu bị lỗi ở khoảng 60 N cao.
Kích thước dây không thay đổi. Cũng không có số hiệu bộ phận đầu cuối hay máy kiểm tra kéo.
Người kiểm thử không phải là điều đầu tiên đáng để đổ lỗi.
Cuộc điều tra nên tiến lên phía trên. Việc chèn dây dẫn có thay đổi không? Có bị cắt tóc trong quá trình tẩy tóc không? Chiều cao kẹp vẫn nằm trong mục tiêu quy trình chứ? Đầu nối có nằm đúng vị trí trong đầu phun không? Dụng cụ có bị mòn hoặc bị nhiễm bẩn không?
Một chiếc kẹp hoàn chỉnh có thể trông chấp nhận được từ bên ngoài trong khi hành vi cơ học của nó đã thay đổi.
Đây là một lý do tại sao kiểm tra pull hữu ích cho việc kiểm soát chất lượng crimp quality. Sự thay đổi trong kết quả kiểm tra có thể giúp phát hiện sự thay đổi quy trình trước khi sự thay đổi đó trở nên rõ ràng chỉ qua quan sát trực quan.

Tại sao thiết bị cố định lại quan trọng trong bài kiểm tra kéo đầu dây
Trong nhiều ứng dụng bấm bóp, thiết kế gá quan trọng hơn việc mua khung kéo lớn hơn.
Hai đầu của mẫu vật có các vấn đề bám hoàn toàn khác nhau. Một loại là dây mềm; loại còn lại có thể là đầu nối vòng, đầu nối lưỡi dao, đầu nối nòng mở hoặc tiếp điểm đầu nối nhỏ.
Chúng không nên đơn giản được xem như hai mẫu kéo truyền thống.
Giữ terminal
Terminal phải được giữ chặt trong suốt quá trình kéo mà không để thiết bị cố định hỗ trợ kết nối một cách giả tạo.
Giải pháp phụ thuộc nhiều vào hình học.
Một đầu cuối vòng thường có thể được đặt quanh một chân phù hợp. Một tiếp điểm nhỏ có thể cần một tấm rãnh hoặc giá đỡ theo hình học. Các hình dạng đầu cuối khác cần có cách bố trí giữ riêng.
Mục tiêu không phải là áp lực kẹp tối đa. Đây là
Giữ dây
Đầu đối diện tạo ra một vấn đề khác.
Một tay cầm dây hoạt động tốt trên dây dẫn cách điện PVC khá dày có thể không phù hợp với dây nhỏ hoặc mềm hơn.
Độ bám quá ít có thể khiến trượt. Áp suất cục bộ quá cao có thể làm hỏng lớp cách điện hoặc dây dẫn và tạo ra điểm hỏng mới ở mép hàm.
Chiều dài dây tự do có sẵn cũng rất quan trọng. Một bộ lắp ráp sản xuất hoàn toàn hợp lệ có thể để lại rất ít dây thẳng giữa đầu nối và bộ phận khác, khiến việc tải mẫu vật khó hơn so với phạm vi lực cho thấy.
Giữ cho pull thẳng hàng
Alignment là phần thứ ba của bài toán fixture.
Nếu dây kéo không đi qua trục crimp dự kiến, một phần lực máy tác dụng có thể được dùng để uốn hoặc xoay đầu nối thay vì chịu lực kéo lên kết nối đã kéo.
Lực đọc có thể vẫn hiển thị hoàn toàn bình thường trên màn hình.
Đường tải có thể không phải.

Kẹp có yếu — hay thiết lập kiểm tra đã thất bại?
Khi kết quả không đúng, hãy kiểm tra mẫu trước khi thay đổi quy trình sản xuất.
Lực cực đại thấp có thể phát ra từ chính cái bóp kẹp. Điều này cũng có thể xuất phát từ cách mẫu vật được lắp đặt.
Việc phân biệt sẽ dễ dàng hơn nếu các quan sát được chia thành hai nhóm.
Hành vi mẫu
Dây dẫn kéo ra nghĩa là dây dẫn đã tách khỏi kết nối đã bị kẹp. Lực tạo ra sau đó có thể được đánh giá theo yêu cầu áp dụng.
Đứt dây là một sự kiện khác. Dây dẫn bị hỏng chứ không phải tự kéo ra khỏi nòng súng, vì vậy kết quả nên được hiểu theo phương pháp áp dụng thay vì tự động phân loại là tương đương với kéo ra.
Test-setup
problemsQuay hoặc uốn cong đầu có thể cho thấy hình dạng gá không phù hợp với mẫu thử.
Kết quả thấp do dây trượt trong tay cầm không nên tự động được coi là bằng chứng của sự bấm yếu.
Tương tự, nếu nhiều mẫu vật liên tục uốn cong theo cùng một hướng trước khi hỏng, thì thiết bị cần được kiểm tra trước khi điều chỉnh máy ép bóp.

Khi đường cong dịch chuyển lực hữu ích
Đối với kiểm tra sản xuất định kỳ, lực cực đại có thể là tất cả các yêu cầu của thông số kỹ thuật.
Đường cong trở nên hữu ích hơn khi kết quả bắt đầu có biểu hiện khác biệt hoặc khi một thiết lập kiểm thử mới đang được phát triển.
Hãy xem xét hai mẫu vật:
Trên báo cáo đạt/không đạt, chúng trông gần như giống hệt nhau.
Các đường cong có thể kể một câu chuyện khác.
Mẫu A có thể tăng lên một mức tối đa rõ rệt trước khi tách ra. Mẫu B có thể cho thấy sự ổn định không đều và nhiều chuyển động hơn trước khi đạt đến đỉnh tương tự.
Mẫu này không tự nó chẩn đoán được một lỗi crimp cụ thể. Chuyển động bổ sung có thể do mẫu vật, chuyển động đầu cuối, trượt dây hoặc một phần khác của hệ thống.
Đường cong cho thấy hai bài kiểm tra không hoạt động giống nhau.
Đối với phát triển, khắc phục sự cố hoặc so sánh quy trình, thông tin đó có thể rất giá trị. Đối với kiểm soát chất lượng sản xuất lặp đi lặp lại, lực cực đại cộng với việc quan sát rõ ràng chế độ hỏng hóc có thể là đủ.

Tại sao yêu cầu 80 N không có nghĩa là bạn cần bộ kiểm tra 80 N
Đây là một trong những lỗi dễ mắc phải nhất khi chỉ định máy kiểm tra kéo mạnh
Giả sử yêu cầu sản phẩm nói:
Đó là ngưỡng chấp nhận. Điều đó không có nghĩa là kết nối tốt sẽ hỏng ở 80 N.
Hãy tưởng tượng dữ liệu sản xuất lịch sử cho kết quả bình thường quanh khoảng 120–150 N, trong khi các mẫu vật đặc biệt mạnh có thể tiến gần 180 N trước khi hỏng.
Hệ thống thử nghiệm vẫn phải đo các mẫu đó.
Các giá trị này mang tính minh họa, không phải yêu cầu bấm nút phổ quát.
Bài học về thiết bị mới là điều quan trọng:
pin tải cần bao phủ phạm vi lực lượng làm việc thực tế, không chỉ ngưỡng vượt qua.
Đi đến cực đối lập không nhất thiết là tốt hơn. Việc lắp đặt một cảm biến tải lớn hơn chỉ vì nó có nhiều dung lượng hơn có thể không cần thiết khi toàn bộ ứng dụng là lực thấp.
Đối với nhà cung cấp máy, hai giá trị lực do đó hữu ích hơn một:
Yêu cầu chấp nhận tối thiểu là gì?
and

Cách chọn máy kiểm tra Crimp Pull
Khi đã hiểu rõ mẫu vật và phạm vi lực lượng làm việc, việc lựa chọn thiết bị trở nên đơn giản hơn nhiều.
Một chuỗi thực tế là:
Thứ tự đó là có chủ ý.
Kiểm tra đầu cuối lực thấp thường bị giới hạn bởi phạm vi đo và cách xử lý mẫu vật hơn là bởi khả năng tối đa của khung kéo.
Một máy có thể có lực vượt quá mức và vẫn gây bất tiện cho công việc nếu đầu nối không được định vị một cách nhất quán hoặc dây bị trượt trong quá trình kiểm tra.
volume hàng ngày cũng thay đổi cấu hình.
Một phòng thí nghiệm phát triển chạy mười mẫu mỗi ngày có thể chịu được nhiều điều chỉnh gá thủ công hơn. Một nhà máy sản xuất dây đai kiểm tra 300 mẫu mỗi ngày sẽ quan tâm nhiều hơn đến việc tiếp cận tải, định vị lặp lại và vận hành tay cầm.
Các kết quả cần thiết cũng nên được thiết lập trước khi phần mềm và quy trình báo cáo được hoàn thiện. Một số khách hàng chỉ cần lực cực đại và vượt qua/không đạt. Những người khác muốn có đường cong lực-dịch chuyển đầy đủ hoặc phân loại lỗi được ghi nhận để truy xuất nguồn gốc.
Cấu hình RS-8010A cho Kiểm tra Kéo Crimp
Hầu hết các thử nghiệm kéo đầu dây không yêu cầu khung kéo kết cấu lớn.
Họ cần một hệ thống lực thấp hơn có thể cấu hình xung quanh mẫu vật.
The ITM-LAB RS-8010A Servo Control Universal Testing Machine có các dung lượng từ 50 N đến 5 kN, là nền tảng để đánh giá nhiều loại dây đầu cuối và các lực kéo thấp khác các ứng dụng.
Tuy nhiên, đối với kiểm tra kẹp (crimp testing), máy chỉ là một phần của hệ thống.
Một cấu hình thực tế có thể bao gồm:
RS-8010A + cảm biến tải phù hợp + kẹp dây + giá đỡ đầu nối + phần mềm kiểm tra
Cấu hình chính xác phụ thuộc vào họ thiết bị đầu cuối.
A Khách hàng thử nghiệm các thiết bị đầu cuối vòng có thể cần một thiết bị định vị tương đối đơn giản. Phòng thí nghiệm dây điện xử lý nhiều tiếp điểm đầu nối nhỏ có thể cần các giá đỡ đầu nối có thể thay thế. Cách điện mềm, chiều dài dây ngắn tự do hoặc khối lượng kiểm tra hàng ngày cao có thể làm thay đổi cách bố trí dây cầm một lần nữa.
Đó là lý do tại sao một bản vẽ đầu cuối hoặc nhiều mẫu vật lý thường cho chúng ta biết nhiều hơn một yêu cầu nói:
Chúng ta cần một bộ thử kéo 500 N.
Con số 500 N giúp xác định dung lượng.
Mẫu vật cho chúng ta biết cách bài kiểm tra phải hoạt động.
A Realistic Wire-Harness RFQ
Xem xét yêu cầu này:
Có đủ thông tin để hiểu ứng dụng, nhưng chưa đủ để hoàn thiện hệ thống kiểm thử.
First, "IEC" cần trở thành một phương pháp chính xác và thông số kỹ thuật sản phẩm áp dụng.
Thứ hai, yêu cầu tối thiểu 80 N không xác định phạm vi lực làm việc thực tế. Mẫu vật bình thường có thể chỉ thất bại chỉ cao hơn giá trị đó một chút—hoặc cao hơn đáng kể.
Thứ ba, bản vẽ đầu cuối hoặc mẫu vật lý là cần thiết để đánh giá độ hạn chế và căn chỉnh.
Chiều dài dây tự do có thể ảnh hưởng đến cách bố trí tay cầm, trong khi tốc độ kiểm tra và đầu ra cần thiết phải phù hợp với phương pháp điều khiển.
Sau đó là khối lượng hàng ngày.
Với 300 mẫu vật mỗi ngày, việc bốc dỡ là một phần của quyết định thiết bị. Một thiết bị đo chính xác nhưng cần điều chỉnh chậm rãi cho mỗi mẫu có thể trở thành nút thắt cổ chai.
Đó là lý do tại sao việc chọn thiết bị hoạt động tốt hơn khi cuộc trò chuyện bắt đầu với mẫu vật thay vì chỉ số dung lượng máy.
Gửi gì trước khi yêu cầu hệ thống kiểm tra kéo kẹp
Đối với hầu hết các dự án, ITM-LAB không cần một tài liệu đặc tả dài trước khi đánh giá ứng dụng.
Thông tin hữu ích nhất là:
- Kích thước dây và loại dây dẫn
- Loại thiết bị đầu cuối và bản vẽ đầu cuối hoặc mẫu vật lý
- Phương pháp kiểm thử áp dụng
- Product hoặc customer specification
- Lực kéo tối thiểu cần thiết
- Khoảng lực phá thực dự kiến
- Chiều dài dây tự do có sẵn
Đầu ra yêu cầu: lực đỉnh, quan sát đường cong và/hoặc hỏng hóc - volume kiểm tra hàng ngày
- Số loại terminal cần kiểm tra
Nếu lực gãy kỳ vọng chưa biết, các mẫu crimp hoàn thiện đại diện sẽ hữu ích.
Đối với các đầu nối bất thường, hình học vật lý có thể quan trọng hơn yêu cầu lực danh định.
Lộ trình lựa chọn thiết bị kiểm tra kéo Crimp

Câu hỏi thường gặp về kiểm tra kéo kéo Crimp
Kiểm tra kéo crimp là gì?
Kiểm tra kéo kẹp áp dụng tải kéo lên kết nối kẹp giữa dây dẫn và đầu cuối để đánh giá độ bền cơ học của nó. Lực và hành vi mẫu thu được được diễn giải theo phương pháp thử nghiệm áp dụng và yêu cầu sản phẩm.
Bài kiểm tra kéo kẹp có giống với giữ tiếp xúc không?
No. Kiểm tra kéo kẹp đánh giá kết nối kẹp dữ liệu
Một đầu kẹp nên chịu lực kéo bao nhiêu?
Không có một giá trị lực phổ quát duy nhất cho mọi đầu cuối bị kẹp lại. Yêu cầu phụ thuộc vào dây dẫn, hệ thống đầu cuối, tiêu chuẩn áp dụng và thông số kỹ thuật sản phẩm hoặc khách hàng.
Sự khác biệt giữa lực kéo tối thiểu và dung tích máy là gì?
Lực kéo tối thiểu là yêu cầu chấp nhận. Việc lựa chọn máy và tế bào tải phải tính đến lực mà mẫu vật thực sự có thể tạo ra trước khi hỏng, lực này có thể cao hơn đáng kể so với giá trị vượt qua tối thiểu.
Cần thiết bị gì để kiểm tra kéo đầu dây?
Hệ thống thường cần một thiết bị để giữ đầu nối và một tay cầm phù hợp để giữ dây. Cách bố trí chính xác phụ thuộc vào hình học đầu cuối, cấu trúc dây, chiều dài tự do có sẵn và đường đi tải dự kiến.
Tôi nên dùng cảm biến tải nào cho bài kiểm tra kéo kéo?
Chọn tế bào tải quanh phạm vi lực lượng làm việc thực tế dự kiến, không chỉ giá trị chấp nhận tối thiểu. Kết quả thử nghiệm lịch sử hoặc các mẫu đại diện hữu ích khi lực đứt dự kiến chưa biết.
Suy nghĩ cuối cùng
Việc áp dụng lực kéo là phần đơn giản trong bài kiểm tra kéo bóp.
Những câu hỏi quan trọng hơn là liệu giao diện đúng có được nạp không, đầu nối và dây có được giữ mà không bị trượt hoặc uốn cong không mong muốn, và liệu phạm vi đo có phản ánh những gì mẫu vật thực sự sẽ làm hay không.
Đó là lý do tại sao yêu cầu tối thiểu
Yêu cầu chấp nhận giúp xác định đậu/rớt. Phạm vi lực gãy thực tế giúp kích thước cảm biến tải. Hình học đầu cuối quyết định cách giữ mẫu vật. Kết cấu dây ảnh hưởng đến độ bám. Khối lượng hàng ngày ảnh hưởng đến mức độ thực tế của thiết lập.
Đối với nhiều ứng dụng đầu cuối dây lực thấp, ITM-LAB RS-8010A cung cấp nền tảng phù hợp để đánh giá, với dung lượng từ 50 N đến 5 kN. Cấu hình cuối cùng vẫn nên được chọn như một hệ thống đo lường hoàn chỉnh thay vì chỉ dựa vào công suất máy.
Nếu bạn đã có bản vẽ đầu nối hoặc một số mẫu kẹp đã hoàn thiện, hãy gửi kèm kích thước dây, yêu cầu kiểm tra áp dụng và phạm vi lực kéo dự kiến.
ITM-LAB sau đó có thể đánh giá
