
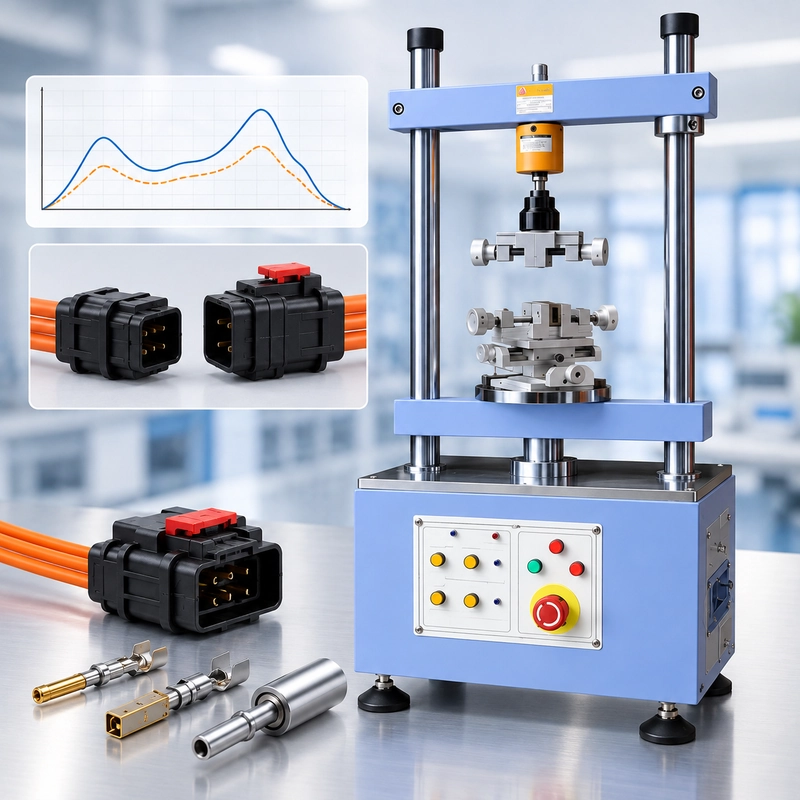
Lực chèn và rút đầu nối trông giống như một phép đo cơ học đơn giản: giữ một đầu nối, di chuyển nửa khớp vào đó, ghi lại lực và đảo ngược chuyển động.
Trong thực tế, phép đo nhạy cảm hơn với thiết lập kiểm thử so với vẻ ngoài ban đầu.
Một cảm biến tải không thể phân biệt được điện trở tiếp xúc với sự can thiệp vỏ máy, nén kín, sự ăn khớp của chốt hoặc lực do lệch căn chỉnh. Nó chỉ đơn giản đo tải trọng trục truyền vào cảm biến. Việc con số đó có đại diện cho lực bạn định đo hay không phụ thuộc vào cách xác định mẫu vật, gái, chuyển động và ranh giới đo lường.
Sự phân biệt này là trung tâm của bài kiểm tra IEC 60512-13-2 13b.
IEC 60512-13-2 quy định phương pháp đo lực chèn và rút của các đầu nối, tiếp điểm hoặc các đồng hồ đo được chỉ định. Khác với việc đo lực ghép/tách hoàn chỉnh, Kiểm tra 13b nhằm xác định lực chèn và rút mà không bị ảnh hưởng bởi các cơ chế khóa, khóa, niêm phong, ghép, tách hoặc các cơ chế tương tự.
Đối với các kỹ sư thiết lập bài kiểm tra này, câu hỏi đầu tiên không nên là:
"Chúng ta cần load cell kích thước nào?"
Nó nên là:
"Chúng ta thực sự đang cố gắng cô lập lực lượng nào?"
Vị trí của Kiểm tra 13b trong Kiểm tra Cơ học Đầu nối
LớpIEC 60512 bao gồm một nhóm các phương pháp kiểm tra và đo lường cho các đầu nối sử dụng trong thiết bị điện và điện tử. IEC 60512-13-2 bao gồm vận hành cơ khí Kiểm tra 13b: lực chèn và lực rụt.
Không nên nhầm lẫn với mọi bài kiểm tra mà trong đó một connector được đẩy, kéo, ghép nối hoặc tách ra.
Nhà sản xuất đầu nối có thể cần đánh giá lực giao diện ghép nối, lực kết nối/tách hoàn toàn, độ bền kết nối lặp lại, khả năng giữ tiếp điểm hoặc kéo đầu nối. Các bài kiểm tra này trả lời các câu hỏi kỹ thuật khác nhau ngay cả khi sử dụng thiết bị đo lực tương tự.
Sự khác biệt giữa Test 13a và Test 13b đặc biệt quan trọng.
LớpIEC 60512-13-1 Kiểm tra 13a giải quyết lực cần thiết để hoàn toàn gắn hoặc tách các đầu nối ghép nối, bao gồm ảnh hưởng của các cơ chế khóa, khóa, kín, khớp, tách rời và các cơ chế tương tự.
Ngược lại,IEC 60512-13-2 Test 13b đo lực chèn và rút mà các cơ chế đó không ảnh hưởng đến phép đo dự kiến.
Sự khác biệt này có thể đáng kể trên đầu nối ô tô kín có chốt hoặc tính năng khóa phụ. Lực mà người vận hành cảm nhận khi đóng toàn bộ đầu nối không nhất thiết phải là cùng một lượng mà Kiểm tra 13b dự định đo.
>
Bắt đầu bằng cách xác định ranh giới đo lường
Xét một đầu nối đa vị trí kín. Trong quá trình ghép nối, tải trọng truyền qua máy thử có thể chứa nhiều yếu tố cơ học:
Tương tác tiếp xúc + dẫn hướng vỏ + nén gioăng + kháng khóa + tính năng khóa phụ + tải bên không mong muốn
Cảm biến lực phát hiện phản ứng kết hợp. Nó không xác định từng phần của lực lượng đó xuất phát từ đâu.
Đây là lý do tại sao ranh giới đo lường cần được thiết lập trước khi cấu hình kiểm tra.
Đối với Test 13b, các cơ chế khóa, khóa, làm kín và các cơ chế tương tự không nên chỉ đơn giản đưa vào kết quả chỉ vì chúng có mặt trên đầu nối hoàn thiện. Thông số kỹ thuật sản phẩm hoặc chi tiết áp dụng cần được xem xét lại, và mẫu thử hoặc cách sắp xếp thử nghiệm cần được cấu hình tương ứng.
Điều này cũng giải thích tại sao kết quả kiểm tra 13b không nên tự động so sánh với lực cần thiết bởi con người hoặc máy lắp ráp để vận hành toàn bộ đầu nối sản xuất. Hai phép đo này có thể đại diện cho các đại lượng cơ học khác nhau.
Giả sử một đầu nối hoàn chỉnh tạo ra đỉnh 60 N trong quá trình ghép nối. Điều đó không tự động có nghĩa là lực chèn Test 13b là 60 N. Nếu một phần đỉnh đến từ sự nén của gioăng hoặc sự gắn khóa, thì đỉnh lực ghép hoàn chỉnh và lực chèn Test 13b không tương đương.
Chỉ riêng số chuẩn không thể giải quyết sự khác biệt này. Thiết lập kiểm tra thì có.
>
Kiểm tra 13b không giới hạn ở một cặp đầu nối hoàn chỉnh
LớpMột đặc điểm hữu ích của IEC 60512-13-2 là khái niệm kiểm tra rộng hơn nhiều so với việc đơn giản ghép nối một bộ kết nối hoàn chỉnh với bộ khác.
Tùy thuộc vào đặc tả áp dụng và mục đích đánh giá, kiểm tra có thể bao gồm các đầu nối ghép nối, một cặp tiếp điểm riêng lẻ, hoặc các đồng hồ đo chèn và rút được chỉ định.
LớpVới một cặp đầu nối ghép hoàn chỉnh, kiểm tra đánh giá hành vi chèn/rút đã định nghĩa của giao diện kết nối trong khi hình học xung quanh được điều khiển theo yêu cầu kiểm tra.
Ở cấp độ tiếp xúc riêng lẻ, các kỹ sư có thể đánh giá hành vi kết nối của giao diện tiếp xúc mà không cần tự động bao gồm mọi đóng góp cơ học từ toàn bộ vỏ đầu nối, nếu yêu cầu áp dụng cho phép thiết lập như vậy.
Một gauge kiểm tra được chỉ định cung cấp một tùy chọn khác. Kiểm tra dựa trên đồng hồ rất hữu ích khi cần một hình học ghép nối có kiểm soát thay vì một bộ phận sản xuất khác có kích thước cũng chứa sự biến đổi trong sản xuất.
Điều này tạo ra một sự khác biệt kỹ thuật quan trọng.
Testing:
Production Connector A ↔ Production Connector B
>giới thiệu sự biến đổi chiều từ cả hai thành phần.
Testing:
Production ↔ Contact Defined Gauge
có thể cung cấp hình học ghép đôi được kiểm soát.
Sự phân biệt này có thể hữu ích trong quá trình phát triển đầu nối, nghiên cứu dung sai, so sánh nhà cung cấp và đánh giá chất lượng đầu vào.
>
Căn chỉnh tinh tế hơn là giữ đầu nối thẳng
Misalignment là nguồn gốc lỗi rõ ràng. Nếu các trục tiếp xúc bị lệch hoặc lệch góc, một phần lực đo được có thể đến từ sự can thiệp vỏ hoặc tải bên thay vì hành vi chèn dự kiến.
Sai lầm ít rõ ràng hơn là cố gắng loại bỏ vấn đề đó bằng cách giới hạn mọi thứ một cách cứng nhắc.
LớpTheo phương pháp lắp đặt Test 13b, một thành phần được gắn cứng trong khi thành phần ghép nối được phép sử dụng sự tự căn chỉnh do thiết kế đầu nối cung cấp.
Điều này quan trọng vì một connector sản xuất có thể sử dụng lead-in, tính năng dẫn hướng, hình học tuân thủ hoặc các đặc điểm khác để xác định vị trí ghép nối cuối cùng. Nếu một thiết bị trong phòng thí nghiệm kẹp chặt cả hai nửa đến mức đầu nối không thể sử dụng hành vi căn chỉnh như mong muốn, thiết bị bắt đầu xác định hình học ghép nối.
Kết quả có thể rất dễ lặp lại nhưng vẫn sai với phép đo dự kiến.
Sự khác biệt này đáng được nhấn mạnh:
Tính lặp lại của thiết bị không giống với độ hợp lệ của phép đo.
Một thiết bị gá tốt thiết lập một chuẩn mực lặp lại và kiểm soát trục kiểm tra dự kiến mà không cần thiết thay đổi vị trí của các thành phần liên kết với nhau.
Quá ít kiểm soát tạo ra một vấn đề khác: nghiêng không kiểm soát hoặc di chuyển ngang. Do đó, thiết kế đồ gá cần tái tạo ranh giới cơ học dự kiến, không chỉ đơn thuần là tối đa hóa độ cứng.

Tốc độ kiểm tra: 50 mm/phút là giới hạn, không phải điểm đặt chung
LớpTrừ khi được quy định khác trong quy định chi tiết áp dụng, IEC 60512-13-2 yêu cầu việc chèn và rút ra với tốc độ không đổi không vượt quá 50 mm/phút.
Cách diễn đạt rất quan trọng.
Điều này không có nghĩa là mọi Test 13b đều phải tự động lập trình ở tốc độ chính xác 50 mm/phút.
LớpNếu đặc tả sản phẩm hoặc chi tiết áp dụng định nghĩa một điều kiện kiểm tra bắt buộc khác, yêu cầu đó cần được tuân thủ.
Điều này trở nên quan trọng khi so sánh kết quả từ các phòng thí nghiệm hoặc nhà cung cấp khác nhau. Một báo cáo chỉ bao gồm:
Lực chèn: 28 N
không cung cấp đủ thông tin để tái tạo phép đo.
Cấu hình mẫu, cách sắp xếp gái, điều kiện chuyển động và các thông số kiểm tra liên quan khác cũng cần được biết.
Từ góc độ thiết bị, tốc độ máy tối đa do đó không phải là thông số kỹ thuật quan trọng. Câu hỏi quan trọng hơn là liệu hệ thống có thể duy trì chuyển động tốc độ thấp được kiểm soát một cách mượt mà và lặp lại trong suốt hành trình đầu nối thực tế hay không.
trơn và tình trạng bề mặt có thể thay đổi kết quả
Lực chèn và rút đầu nối bị ảnh hưởng mạnh bởi ma sát, khiến việc bôi trơn dễ bị đánh giá thấp.
Khi đặc tả chi tiết áp dụng yêu cầu một chất bôi trơn được chỉ định, nó cần được áp dụng theo yêu cầu. Đầu nối khô và đầu nối bôi trơn không nên được coi là mẫu tương đương chỉ vì chúng cùng chia sẻ số hiệu linh kiện.
Việc sử dụng trước đây cũng quan trọng.
LớpBề mặt tiếp xúc có thể thay đổi sau khi ghép nối. Chất bôi trơn có thể phân bố lại, bề mặt tiếp xúc có thể làm bóng loáng, các chi tiết giao thoa nhỏ có thể bị lún hoặc mòn, và mối quan hệ cơ học giữa các bộ phận ghép nối có thể thay đổi.
Một đầu nối chưa từng được ghép nối có thể tạo ra phản ứng lực khác nhau từ cùng một đầu nối sau nhiều thao tác.
Sự khác biệt đó không tự động là bằng chứng cho sản phẩm bị lỗi.
Nó có thể đơn giản là điều kiện giao diện đã thay đổi.
Điểm quan trọng là xác định điều kiện mẫu nào đang được đánh giá và giữ cho nó nhất quán khi so sánh kết quả.
Tại sao các hoạt động đầu tiên và cuối cùng lại quan trọng
LớpIEC 60512-13-2 yêu cầu thực hiện số lượng thao tác chèn và rút hoàn chỉnh theo quy định, với các phép đo lực được ghi lại ít nhất ở thao tác đầu tiên và cuối cùng.
Điều này cung cấp nhiều thông tin hơn một phép đo lực cực đại đơn lẻ.
Giả sử lực chèn thấp hơn rõ rệt ở thao tác cuối cùng so với thao tác đầu tiên. Có một số nguyên nhân có thể xảy ra: bề mặt tiếp xúc có thể đã bị nghỉ, chất bôi trơn có thể bị phân phối lại, một đặc điểm giao thoa nhỏ có thể bị mòn, hoặc hình học đầu nối có thể đã thay đổi nhẹ trong quá trình ghép nối lặp lại.
Sự khác biệt này không xác định nguyên nhân. Nó chỉ cho kỹ sư nơi cần điều tra.
Đây là lúc dữ liệu hành trình lực trở nên đặc biệt hữu ích.
Thay vì chỉ so sánh hai giá trị tối đa, kỹ sư có thể kiểm tra xem lực đã thay đổi ở đâu trong suốt hành trình.
Nếu một đỉnh biến mất tại cùng vị trí nơi một đặc điểm vỏ ban đầu cọ xát vào hướng dẫn, thì lời giải thích có thể khác với sự giảm đồng đều lực xuyên suốt vùng tiếp xúc.

Sáu điều kiện thử nghiệm cần được chú ý đặc biệt
Kết quả Test 13b không đáng tin cậy nhất có thể truy nguyên về điều kiện biên cơ học xung quanh phép đo hơn là khả năng số học của cảm biến lực.
Ranh giới đo lường sai. Một chốt khóa, vòng kín, khóa phụ hoặc cơ chế khác có thể góp phần vào phép đo nhằm cô lập lực vào/rút của bài kiểm tra 13b. Kết quả có thể lặp lại trong khi vẫn đại diện sai đại lượng.
Căn chỉnh bị ràng buộc quá mức. Việc đặt cố định cả hai nửa khớp có thể ngăn đầu nối sử dụng sự tự căn chỉnh như mong muốn. Cản tải bên hoặc vỏ máy có thể xuất hiện dưới dạng điện trở chèn bổ sung.
Biến dạng do vật chéo gây ra. Điều này đặc biệt quan trọng đối với vỏ nhựa đúc. Một kẹp làm biến dạng vỏ có thể làm dịch chuyển các khoang tiếp xúc hoặc bề mặt dẫn hướng trước khi đầu chéo bắt đầu di chuyển.
Hành trình không đúng.Hành trình quá ít có thể khiến đầu nối không được cắm hoàn toàn. Quá nhiều lực có thể đẩy cụm đến trạng thái dừng cơ học và tạo ra đỉnh lực nhân tạo ở cuối hành trình.
Bôi trơn không kiểm soát hoặc lịch sử mẫu vật. Một mẫu thử khô mới, mẫu được bôi trơn và một đầu nối đã được ghép nối nhiều lần không nhất thiết là điều kiện thử nghiệm tương đương.
Bản ghi chu kỳ chưa hoàn chỉnh. Ghi lại một giá trị tối đa tiện lợi mà bỏ qua các thao tác cần thiết có thể che giấu những thay đổi có ý nghĩa giữa điều kiện ban đầu và điều kiện cuối cùng.
Không vấn đề nào trong số này có thể được khắc phục sau này bằng cách áp dụng hệ số hiệu chuẩn cho kết quả lực. Chúng phải được kiểm soát trước và trong quá trình kiểm tra.
Ví dụ khắc phục sự cố: Đỉnh bất ngờ gần như hoàn toàn khi chèn
Xem xét một đầu nối ô tô kín 24 vị trí đang được đánh giá lực chèn.
Đường cong lực di chuyển vẫn tương đối mượt mà trong phần lớn hành trình, nhưng một đỉnh sắc nét xuất hiện ngay trước vị trí kết thúc được lập trình.
Thật hấp dẫn để kết luận:
Lực chèn quá cao.
Kết luận đó còn quá sớm.
Đầu tiên, xác định đỉnh trên trục hành trình. Nó xảy ra trong lúc tiếp xúc hay sau đó trong quá trình đánh bóng?
Tiếp theo, so sánh vị trí đó với hình học của connector. Niêm phong có bắt đầu bị nén không? Chốt có đang đạt đến tính năng tương tác không? Vỏ máy đang tiếp xúc với một chốt dẫn hướng hay chốt cơ học? Liệu thiết bị có ngăn cản phần ghép nối tạo ra một chuyển động tự căn chỉnh nhỏ không?
Sau đó kiểm tra điểm cuối được lập trình. Nếu đỉnh chỉ xảy ra vào cuối hành trình, hãy xác định xem máy có đẩy đầu nối vào trạng thái dừng cứng hay không.
Cuối cùng, xác minh ranh giới đo lường.
Mục tiêu không phải là làm cho đỉnh biến mất. Mục tiêu là xác định sự kiện cơ học nào đã tạo ra nó.
Chỉ khi đó kỹ sư mới có thể quyết định liệu sự kiện đó có thuộc về kết quả Test 13b hay không.
Đây là một lý do tại sao bản ghi hành trình lực lại có giá trị trong quá trình phát triển connector. Lực tối đa cho biết lượng lực đã được đo. Đường cong giúp giải thích những gì đã xảy ra.
IEC 60512-13-2 so với EIA-364-13
Kỹ sư kết nối có thể gặp cả IEC 60512-13-2 và EIA-364-13 trong bản vẽ khách hàng, kế hoạch kiểm định và thông số kỹ thuật sản phẩm.
Cả hai đều liên quan đến việc đo lực đầu nối có kiểm soát, và cùng loại nền tảng kiểm tra lực servo chung có thể hỗ trợ cả hai phương pháp. Tuy nhiên, chúng không nên được coi là các con số tiêu chuẩn có thể thay thế cho nhau.
LớpIEC 60512-13-2 thuộc khung kiểm tra đầu nối IEC 60512 và định nghĩa lực chèn và rút kiểm tra 13b. EIA-364-13 thuộc dòng kiểm tra đầu nối EIA-364 và cần được thực hiện theo yêu cầu riêng cũng như thông số kỹ thuật sản phẩm áp dụng.
Do đó, phòng thí nghiệm nên tránh lối tắt:
"Chúng tôi đã thực hiện kiểm tra chèn connector, nên sẽ sử dụng cùng các thiết lập."
Một chuỗi tốt hơn là:
Yêu cầu tiêu chuẩn → đặc tả sản phẩm/chi tiết → cấu hình mẫu → thiết bị → chuyển động → đo lường → báo cáo
Điều này ngăn một quy trình phòng thí nghiệm nội bộ dần thay thế yêu cầu kiểm tra thực tế.
Sản phẩm và ngành công nghiệp điển hình
LớpIEC 60512-13-2 không giới hạn trong một ngành đầu nối. Tùy thuộc vào thông số kỹ thuật sản phẩm hoặc chi tiết áp dụng, việc đo lực chèn và rút có thể liên quan đến các đầu nối dùng trong điện tử tiêu dùng, điện tử ô tô, thiết bị công nghiệp, phần cứng truyền thông và các hệ thống điện, điện tử khác.
Các ví dụ điển hình bao gồm đầu nối USB và sạc, giao diện bo mạch với bo mạch và dây-ván, đầu nối đa chân và cảm biến ô tô, đầu nối tròn, phích cắm và ổ cắm công nghiệp, và giao diện I/O thiết bị.
Điểm quan trọng không phải là nhãn ngành.
Một đầu nối điện tử nhỏ gọn và đầu nối đa chân ô tô kín có thể cần đo lực chèn và lực rút, nhưng giá gái, phạm vi lực, hành trình, hành trình căn chỉnh và ranh giới đo của chúng có thể hoàn toàn khác nhau.
Tiêu chuẩn định nghĩa phương thức. Đầu nối định nghĩa phần lớn thiết lập kiểm tra.
Chuyển đổi kiểm tra 13b thành thông số kỹ thuật máy
Khi phép đo đã được xác định, việc lựa chọn thiết bị trở nên đơn giản hơn nhiều.
Bắt đầu với lực dự kiến thay vì dung tích tối đa của máy. Cảm biến lực nên được lựa chọn quanh phạm vi đo làm việc và hiệu suất đo yêu cầu, với biên độ quá tải phù hợp. Cảm biến dung lượng lớn không tự động là cấu hình tốt nhất cho đầu nối lực thấp chỉ vì nó chịu được tải.
Tiếp theo xem xét chuyển động. Hệ thống cần điều khiển tốc độ thấp ổn định cho điều kiện Test 13b áp dụng, bao gồm yêu cầu mặc định về chuyển động liên tục không vượt quá 50 mm/phút trừ khi có chỉ định khác.
Hành trình cần bao phủ toàn bộ chuyển động đưa vào và rút được xác định mà không buộc mẫu vật dừng lại không mong muốn.
Thiết kế gáThiết kế cần thiết lập dữ liệu cần thiết, giữ đầu nối mà không thay đổi hình dạng vỏ máy, và giữ nguyên hành vi căn chỉnh yêu cầu của bài kiểm tra.
Cuối cùng, xem xét yêu cầu dữ liệu. Đối với các kiểm tra chất lượng định kỳ, đặc tả áp dụng có thể tập trung vào các giá trị lực đã định nghĩa. Đối với phát triển kỹ thuật hoặc phân tích lỗi, dữ liệu hành trình lực đồng bộ có thể giúp dễ dàng xác định nơi xảy ra sự kiện cơ học.
Do đó, một đặc tả máy hữu ích bắt đầu với năm câu hỏi:
Giao diện nào đang được kiểm thử?
Lực được mong đợi là gì?
Cần di chuyển gì?
Mẫu vật nên được giữ và để căn chỉnh như thế nào?
Dữ liệu nào phải được giữ lại?
Chỉ sau khi các câu hỏi này được trả lời, mô hình máy mới trở nên có ý nghĩa.
Hệ thống kiểm tra lực kết nối ITM-LAB
Đối với các ứng dụng đo lực kết nối, thiết bị kiểm tra lực tự động chèn và chiết xuất của < href="https://www.itm-lab.com/product/servo-control-automatic-tester-rs-6600a.html" mục tiêu="_blank" rel="noopener"> <a href="https://www.itm-lab.com/product/servo-control-automatic-tester-rs-6600a.html" target="_blank" rel="noopener">ITM-LAB RS-6600A Máy Kiểm Tra Lực Tự Động Chèn và Chiết Xuất Có thể cấu hình cho việc chèn vào, lấy ra, giữ lại và các phép đo cơ học liên quan đến đầu nối.
LớpLực chèn và rút dự kiến sẽ xác định phạm vi lực đo phù hợp. Hình học đầu nối quyết định thiết bị đè. Hành vi giao phối quyết định cách xử lý sự thẳng hàng. Khoảng cách chèn yêu cầu xác định hành trình sử dụng được, trong khi đặc tả áp dụng xác định chuyển động và trình tự kiểm tra.
Khi cần phân tích kỹ thuật, dữ liệu lực và hành trình nên được xem như một phần của hệ thống đo thay vì chỉ là một biểu đồ được thêm vào sau khi kiểm tra.
Cách tiếp cận ở cấp hệ thống này đặc biệt quan trọng khi một phòng thí nghiệm kiểm tra nhiều họ đầu nối. Một thiết bị phù hợp cho đầu nối tròn công nghiệp cứng có thể không phù hợp với đầu nối điện tử đúc nhỏ ngay cả khi cả hai đều nằm trong cùng một dung tích tế bào tải.
gì cần cung cấp khi yêu cầu hệ thống kiểm thử
"Need a machine for IEC 60512-13-2" là một điểm khởi đầu hữu ích, nhưng chưa đủ để cấu hình hệ thống đo lường.
Cung cấp mô hình kết nối và, nếu có thể, bản vẽ hoặc ảnh rõ ràng của giao diện ghép nối. Xác định lực chèn và rút dự kiến, hành trình yêu cầu, tốc độ hoặc thông số chi tiết áp dụng, và liệu đầu nối có chứa các loại phớt, chốt khóa, khóa hoặc các cơ chế khác ảnh hưởng đến việc ghép nối hay không.
Cũng hữu ích khi xác định liệu kiểm tra có bao gồm các cặp đầu nối đầy đủ, các tiếp điểm riêng lẻ hoặc các đồng hồ đo được chỉ định; liệu có cần các đường cong hành trình lực hay không; và khối lượng kiểm tra dự kiến hàng ngày.
Các đầu vào này thường cho nhà sản xuất thiết bị biết nhiều hơn nhiều so với chỉ số tiêu chuẩn.
Trước khi bạn bắt đầu bài kiểm tra
Trước khi thu thập dữ liệu, kỹ sư nên có khả năng trả lời một số câu hỏi cơ bản mà không dựa vào giả định.
IEC 60512-13-2 Test 13b thực sự là phương pháp được chỉ định không? Bài kiểm tra đang được thực hiện trên một cặp đầu nối, cặp tiếp điểm hay đồng hồ đo? Các cơ chế khóa, khóa, bịt kín và các cơ chế tương tự đã được xử lý đúng cách cho phép đo dự kiến chưa? Thiết bị có giữ được sự tự căn chỉnh cần thiết không? Tình trạng mẫu vật, bao gồm cả lần giao phối và bôi trơn trước đó, đã được xác định chưa? Hành trình được lập trình có đủ để đưa hoàn toàn vào mà không cần làm bottom không? Phạm vi lực lượng lao động có phù hợp không? Các ca phẫu thuật đầu tiên và cuối cùng cần thiết có được ghi lại không?
Cuối cùng, xác định tài liệu định nghĩa chấp nhận.
IEC 60512-13-2 cung cấp phương pháp kiểm tra. Không nên biến nó thành giới hạn lực phổ quát cho mọi đầu nối.
Đặc tả sản phẩm hoặc chi tiết áp dụng xác định các điều kiện và giới hạn hiệu suất liên quan đến đầu nối cụ thể.
Kết luận
LớpPhần khó là xác định lực đó thực sự đại diện cho điều gì.
Một phép đo Test 13b đáng tin cậy bắt đầu bằng việc xác định ranh giới cơ học. Từ đó, phòng thí nghiệm cần bảo toàn hành vi căn chỉnh mong muốn của đầu nối, kiểm soát thiết bị, tình trạng mẫu và quá trình bôi trơn, tái tạo chuyển động cần thiết, và phân biệt hành vi ghép nối bình thường với các sự kiện cơ học không liên quan hoặc ở đáy.
Các thao tác đầu tiên và cuối cùng cũng rất đáng chú ý. Sự thay đổi lực không tự động báo hiệu hỏng hóc, nhưng có thể phát hiện sự thay đổi về vị trí ghế, hao mòn, thay đổi chất bôi trơn, nhiễu hoặc một thay đổi khác trong giao diện. Việc xem xét vị trí thay đổi đó trên đường cong lực di chuyển thường cung cấp nhiều thông tin hữu ích hơn so sánh chỉ với các giá trị đỉnh.
Nguyên tắc tương tự cũng áp dụng cho lựa chọn hệ thống kiểm thử.
Bắt đầu với giao diện và phép đo—không phải dung lượng máy.
Định nghĩa những gì đang được kiểm tra, lực được mong đợi, cách mẫu nên căn chỉnh, khoảng cách và tốc độ cần di chuyển, và dữ liệu nào cần được lưu giữ. Cảm biến tải, thiết đế, hệ thống chuyển động và phần mềm có thể được cấu hình theo yêu cầu thực tế của IEC 60512-13-2.
Đó là sự khác biệt giữa việc có được một số lực và việc có được một phép đo lực kết nối có thể tái tạo và diễn giải.
Nếu bạn yêu cầu giải pháp kiểm tra IEC 60512-13-2
Vui lòng gửi các yêu cầu về đầu nối và kiểm tra thực tế:
Connector / Contact Type: _____
Connector Model: _____
Giao diện kiểm tra: Cặp đầu nối / Cặp tiếp điểm / Đồng đo thử
Lực chèn kỳ vọng: _____ N
Tốc độ kiểm tra: _____ mm/phút / Theo thông số kỹ thuật
Chốt / Niêm phong / Cơ chế khóa: Có / Không
Tình trạng mẫu: Mới / Đã điều kiện / Đã từng kết đôi
trước đâyChu kỳ kiểm tra / Hoạt động: _____
Khối lượng kiểm tra: _____ mẫu/ngày
Bản vẽ / Mẫu có sẵn: Có / Không
Thông số áp dụng: IEC 60512-13-2 / Thông số kỹ thuật khách hàng / Khác: _____
Thông tin này cho phép hệ thống kiểm tra được cấu hình xung quanh đầu nối thực tế:
Load Cell → Cố định → căn chỉnh → di chuyển → chuyển động → hệ thống kiểm tra dữ liệu →
Đối với hình học đầu nối bất thường, gửi bản vẽ hoặc ảnh rõ ràng của giao diện ghép nối kèm theo yêu cầu kiểm tra. Điều này cho phép đánh giá thiết bị và cấu hình đo lường trước khi hệ thống được chỉ định.
